|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-22 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Metal Parçalar için Konveyör Sistemli Özelleştirilmiş Otomatik Toz Boya Hattı
CHG tasarlar ve tedarik ederkonveyör sistemli otomatik toz boya üretim hatlarıverimli ve tekrarlanabilir yüzey kaplama arayan üreticiler için metal bileşenler.
Üretim hattı, alüminyum profiller, imal edilmiş çelik parçalar, makine bileşenleri ve diğer uygun iletken metal ürünler dahil olmak üzere farklı boyutlarda, ağırlıklarda ve geometrilerde iş parçalarını barındıracak şekilde tasarlanabilir.
Yüzey ön işlem, elektrostatik toz püskürtme, termal kürleme ve konveyörlü taşıma entegre edilerek, sistem endüstriyel kaplama işlemleri için koordineli bir çözüm sunar.
Her CHG toz boya hattı, müşterinin gerçek ürünleri, üretim hedefleri, kaplama gereksinimleri ve fabrika koşulları etrafında geliştirilir.
Tam bir toz boya sistemi, birbirine bağlı birkaç işlem bölümünden oluşur.
| Ekipman | Ana Fonksiyon |
|---|---|
| Yükleme İstasyonu | İş parçalarını konveyöre yerleştirin |
| Konveyör Sistemi | Üretim aşamaları arasında metal bileşenleri taşıyın |
| Yüzey Ön İşlem Ekipmanları | Kirleticileri giderin ve metal yüzeyleri hazırlayın |
| Kurutma Fırını | Kalan nemi giderin |
| Toz Püskürtme Kabini | Kapalı bir toz uygulama alanı sağlayın |
| Otomatik Elektrostatik Püskürtme Tabancaları | Metal yüzeylere toz boya uygulayın |
| Toz Geri Kazanım Sistemi | Püskürtülen tozu toplayın |
| Kürleme Fırını | Uygulanan tozu termal olarak kürleyin |
| Soğutma Bölümü | Kürlemeden sonra iş parçası sıcaklığını düşürün |
| Kontrol İstasyonu | Kaplama kalitesini doğrulayın |
| Boşaltma İstasyonu | Bitmiş bileşenleri çıkarın |
| Elektrik Kontrol Sistemi | Ekipmanı ve üretim operasyonlarını koordine edin |
Nihai ekipman kapsamı ve düzeni, gerekli kaplama işlemine göre seçilir.
Konveyör sistemi, ana üretim aşamalarını birbirine bağlar ve iş parçalarının kontrollü taşınmasını sağlar.
Ürün boyutlarına, ağırlığına, üretim kapasitesine ve atölye koşullarına bağlı olarak, konveyör düzeni üretim sürecine uyacak şekilde özelleştirilebilir.
Önemli mühendislik parametreleri şunları içerir:
Maksimum iş parçası boyutları
Bireysel iş parçası ağırlığı
Askı veya taşıyıcı başına bileşen sayısı
Gerekli üretim kapasitesi
Konveyör hızı
İş parçası aralığı
Fabrika net yüksekliği
Yükleme ve boşaltma düzenlemeleri
Kürleme bekleme süresi
Asılı metal bileşenler için, uygun iş parçası konumlandırmasını ve kaplama erişilebilirliğini korumak üzere özelleştirilmiş askılar tasarlanabilir.
Konveyör düzeni, ön işlem ekipmanları, püskürtme kabini, kürleme fırını ve mevcut fabrika alanı ile koordine edilir.
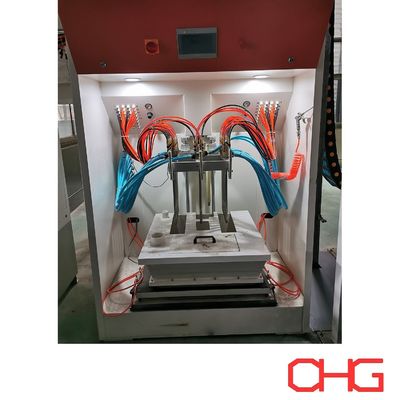
Toz uygulama bölümü, topraklanmış metal yüzeylere toz bırakmak için elektrostatik püskürtme ekipmanı kullanır.
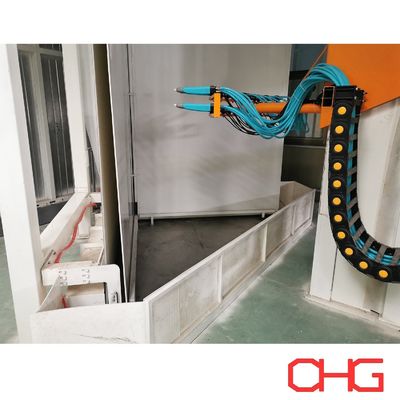
Otomatik püskürtme tabancaları, iş parçası geometrisine ve gerekli kaplama kapsamına göre düzenlenebilir.
Projeye bağlı olarak, püskürtme sistemi şunları içerebilir:
Otomatik elektrostatik toz tabancaları
Dikey reciprocatorlar
Toz besleme ekipmanları
Püskürtme tabancası kontrol üniteleri
Manuel rötuş istasyonları
Toz emme ekipmanları
Toz geri kazanım sistemleri
Püskürtme tabancalarının sayısı ve konumu, ürün boyutlarına, konveyör hızına ve kaplama özelliklerine göre belirlenir.
Karmaşık geometrilere sahip iş parçaları için ek püskürtme pozisyonları veya manuel rötuş düşünülebilir.
Tipik bir otomatik toz boya süreci şu sırayı izler:
Yükleme → Yüzey Temizleme → Kimyasal Ön İşlem → Nem Kurutma → Elektrostatik Toz Püskürtme → Termal Kürleme → Soğutma → Kontrol → Boşaltma
Kesin işlem düzeni, alt tabaka malzemesine, kaplama türüne ve gerekli bitmiş ürün performansına bağlıdır.
Kaplamadan önce, metal iş parçaları yağları, gresleri, tozu ve diğer kirleticileri gidermek için temizlenmelidir.
Temizleme yöntemi, iş parçası malzemesine ve başlangıç yüzey koşullarına göre seçilir.
İmal edilmiş çelik bileşenler için temizleme, kimyasal yağ giderme veya diğer uygun yüzey hazırlama yöntemlerini içerebilir.
Alüminyum ürünler, alüminyum alaşımına ve sonraki ön işlem kimyasına uygun temizleme işlemleri gerektirir.
Temizlemeden sonra, iş parçaları uygun kimyasal yüzey işleminden geçer.
Ön işlem, alt tabakanın toz boya için hazırlanmasına yardımcı olur ve gerekli yapışma ve korozyon direncini destekler.
Çelik bileşenler için fosfat veya alternatif dönüşüm kaplama sistemleri kullanılabilir.
Alüminyum profiller ve imal edilmiş alüminyum parçalar için kromlu veya kromsuz dönüşüm işlemi uygun olabilir.
Ön işlem sistemi, ürün özelliklerine ve üretim gereksinimlerine göre sprey veya daldırma düzeni olarak tasarlanabilir.
Ön işlem ve durulamadan sonra, iş parçaları kurutma bölümüne girer.
Kurutma fırını, toz uygulamadan önce kalan suyu giderir.
Kurutma sıcaklığı ve bekleme süresi, iş parçası boyutlarına, malzeme kalınlığına ve konveyör hızına göre belirlenir.
Doğru kurutma, kalan nemden kaynaklanan kaplama kusurlarını azaltmaya yardımcı olur.
Hazırlanan metal bileşenler toz püskürtme kabinine girer.
Otomatik elektrostatik püskürtme tabancaları, topraklanmış iş parçası yüzeylerine şarjlı toz parçacıkları uygular.
Toz, iş parçaları kürleme fırınına girmeden önce bir birikmiş katman oluşturur.
Püskürtme parametreleri, toz malzemesine, gerekli film kalınlığına ve iş parçası geometrisine göre ayarlanır.
Püskürtmeden sonra, konveyör kaplanmış iş parçalarını kürleme fırınına taşır.
Kontrollü ısıtma sırasında, toz erir ve sürekli bir kaplama filmi oluşturmak üzere akar.
Termoset toz kaplamalar için, kimyasal çapraz bağlama belirtilen kaplama özelliklerini geliştirir.
Kürleme süreci, özellikle gerekli metal sıcaklığı ve kürleme süresi açısından toz üreticisinin gereksinimlerine göre tasarlanır.
Kürlemeden sonra, iş parçaları soğutma bölümüne geçer.
Üretim kapasitesine ve iş parçası özelliklerine bağlı olarak doğal veya cebri hava soğutma seçilebilir.
Bileşenler, boşaltma ve daha fazla işlemden önce uygun bir sıcaklığa kadar soğutulur.
Bitmiş ürünler, müşterinin kaplama özelliklerine göre kontrol edilir.
Tipik kontrol öğeleri şunları içerir:
Kuru film kalınlığı
Yüzey görünümü
Renk tutarlılığı
Kaplama yapışması
Parlaklık seviyesi
Kaplama kapsamı
Görünür yüzey kusurları
Uygulanan amaca ve geçerli kalite standartlarına göre ek testler gerekebilir.
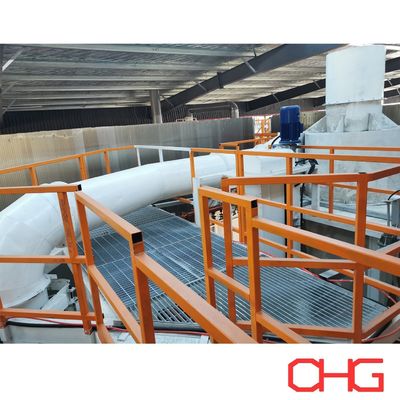
Püskürtme kabini, elektrostatik toz uygulaması için kapalı bir alan sağlar.
Kabin boyutları ve inşaat malzemeleri, ürün zarfına, püskürtme konfigürasyonuna ve üretim gereksinimlerine göre seçilir.
Toz geri kazanım sistemi, püskürtülen tozu toplar ve kabin içinde uygun çalışma koşullarını destekler.
Uygulamaya bağlı olarak, geri kazanım düzeni siklon ayırma, kartuş filtreleme veya diğer uygun toplama ekipmanlarını içerebilir.
Sistem şunlara göre seçilir:
Toz özellikleri
Üretim kapasitesi
Kaplama renklerinin sayısı
Renk değiştirme sıklığı
Püskürtme kabini boyutları
Gerekli kaplama kalitesi
Toz yeniden kullanım gereksinimleri
Geri kazanılan toz, toz üreticisinin tavsiyeleri ve müşterinin kalite standartları ile uyumlu olduğunda yeniden kullanılabilir.
Kürleme fırını, toz boya üretim hattının önemli bir parçasıdır.
Tasarımı, iş parçası malzemesini, boyutlarını, ağırlığını ve gerekli kürleme koşullarını dikkate almalıdır.
Önemli mühendislik faktörleri şunları içerir:
Gerekli metal sıcaklığı
Toz kürleme spesifikasyonu
Konveyör hızı
İş parçası yükleme yoğunluğu
Fırın bekleme süresi
Isıtma enerjisi
Hava sirkülasyonu
Sıcaklık tekdüzeliği
Termal yalıtım
Fırın konfigürasyonu, seçilen kaplama malzemesi için gerekli kürleme koşullarını desteklemek üzere geliştirilir.
Farklı metal kalınlıklarına sahip iş parçalarını içeren üretim için, kürleme performansı gerçek ürün özelliklerine göre değerlendirilmelidir.
Otomatik püskürtme ekipmanları, uygun iş parçası geometrileri için tutarlı uygulama dizilerini destekler.
Konveyör sistemi, ana işlem aşamalarını birbirine bağlar ve bileşenlerin tekrarlanan manuel transferini azaltır.
Ekipman boyutları, konveyör düzenlemeleri ve püskürtme tabancası konumları, iş parçası özelliklerine göre özelleştirilebilir.
Ön işlem, püskürtme, kürleme ve soğutma ekipmanları eksiksiz bir üretim sistemine entegre edilebilir.
Uygun emme ve geri kazanım ekipmanları, toz tüketimini yönetmeye ve püskürtülen malzemeyi toplamaya yardımcı olabilir.
Üretim hattı düzeni, mevcut atölye alanı, gerekli üretim çıktısı ve malzeme taşıma koşullarına göre geliştirilir.
Otomatik toz boya hattı, aşağıdakiler dahil çok çeşitli metal ürünler için özelleştirilebilir:
Alüminyum profiller ve ekstrüzyonlar
Elektrik kabinetleri ve muhafazaları
Metal mobilya bileşenleri
Makine çerçeveleri
İmal edilmiş çelik yapılar
Depolama rafları ve raflar
Otomotiv metal bileşenleri
Endüstriyel ekipman muhafazaları
Metal braketler ve destekler
Genel imal edilmiş metal ürünler
Nihai ekipman konfigürasyonu, ürün boyutlarına, alt tabaka malzemesine, kaplama gereksinimlerine ve üretim hacmine bağlıdır.
| Parametre | Mevcut Konfigürasyon |
|---|---|
| Kaplama Yöntemi | Otomatik elektrostatik toz püskürtme |
| İş Parçası Malzemesi | Çelik, alüminyum ve diğer uygun iletken metaller |
| İş Parçası Boyutları | Özelleştirilmiş |
| Maksimum İş Parçası Ağırlığı | Konveyör tasarımına göre |
| Konveyör Sistemi | Ürün ve üretim gereksinimlerine göre seçilir |
| Yükleme ve Boşaltma | Proje bazlı |
| Ön İşlem | Alt tabaka ve kaplama spesifikasyonuna göre |
| Püskürtme Kabini | Özelleştirilmiş |
| Püskürtme Tabancası Düzeni | İş parçası geometrisine göre |
| Toz Geri Kazanımı | İşletme gereksinimlerine göre seçilir |
| Kurutma | Entegre nem kurutma |
| Kürleme | Toz kürleme fırını |
| Soğutma | Doğal veya cebri hava |
| Üretim Kapasitesi | Özelleştirilmiş |
| Kontrol Sistemi | Proje bazlı |
| Atölye Düzeni | Özel mühendislik |
CHG, her toz boya üretim hattını müşterinin üretim koşullarına göre geliştirir.
Ön bir teknik teklif ve fiyat teklifi hazırlamak için lütfen şunları sağlayın:
İş parçası çizimleri veya fotoğrafları
Ürün malzemesi
Maksimum uzunluk, genişlik ve yükseklik
Maksimum bireysel iş parçası ağırlığı
Gerekli saatlik veya günlük üretim kapasitesi
Askı başına bileşen sayısı
Toz boya türü
Gerekli kaplama kalınlığı
Kaplama renklerinin sayısı
Renk değiştirme sıklığı
Yüzey ön işlem gereksinimleri
Mevcut atölye boyutları
Fabrika net yüksekliği
Isıtma enerjisi ve elektrik beslemesi
Gerekli otomasyon seviyesi
Bu ayrıntılar, mühendislik ekibinin konveyör konfigürasyonunu, ön işlem sürecini, püskürtme ekipmanlarını, toz geri kazanım sistemini, kürleme fırınını ve genel üretim hattı düzenini değerlendirmesine olanak tanır.
CHG, özelleştirilmiş yüzey kaplama ekipmanları gerektiren endüstriyel üreticiler için entegre toz boya üretim hatları sunar.
Sistemlerimiz şunları birleştirir:konveyörlü malzeme taşıma, yüzey ön işlem, otomatik elektrostatik püskürtme, toz geri kazanımı, termal kürleme ve soğutmakoordineli bir üretim sürecine.
Her çözüm, müşterinin ürün spesifikasyonlarına, kaplama gereksinimlerine, üretim kapasitesine ve fabrika koşullarına göre tasarlanır.
Özelleştirilmiş otomatik toz boya hattı teklifi ve fiyat teklifi almak için iş parçası spesifikasyonlarınız ve üretim gereksinimlerinizle CHG ile iletişime geçin.