|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-28 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | T/T,D/P,D/A,L/C |
| Tedarik Yeteneği: | Yılda 10 Set |
Tavan Konveyörlü Alüminyum Ekstrüzyon Toz Boya Üretim Hattı
CHG, yüzey hazırlığı, elektrostatik toz uygulaması ve termal kürleme için entegre bir çözüm gerektiren üreticiler için özelleştirilmiş alüminyum ekstrüzyon toz boya hatları sağlamaktadır.
Farklı uzunluk ve kesit şekillerine sahip alüminyum profilleri işlemek üzere tasarlanan bu üretim hattı, iş parçalarını boyama aşamalarından geçirmek için tavan konveyörü kullanır. Manuel yükleme ve boşaltma istasyonları, operatörlerin farklı profil konfigürasyonlarını işlemesine ve ürünlere göre askı düzenlemelerini ayarlamasına olanak tanır.
Ekipman, müşterinin üretim kapasitesi, alüminyum profil boyutları, boyama spesifikasyonları ve fabrika düzeni etrafında tasarlanmıştır.
Kimyasal ön işlemden son kontrole kadar, sistem temel bitirme işlemlerini koordineli bir üretim sürecinde bir araya getirir.
Alüminyum ekstrüzyon üreticileri genellikle pencere çerçeveleri, mimari profiller, yapısal kesitler ve endüstriyel bileşenler dahil olmak üzere geniş bir ürün yelpazesi üretir.
Bu ürünler uzunluk, et kalınlığı, kesit geometrisi ve gerekli yüzey kalitesi açısından farklılık gösterebilir.
Uygun bir toz boya hattı, konveyör aralığı, iş parçası oryantasyonu, püskürtme tabancası düzenlemesi ve kürleme koşullarını belirlerken bu varyasyonları dikkate almalıdır.
CHG, her projeye aynı ekipman boyutlarını uygulamak yerine, üretim hattı konfigürasyonunu gerçek ürünlere göre geliştirir.
Maksimum alüminyum profil uzunluğu
Profil genişliği ve kesit şekli
Bireysel iş parçası ağırlığı
Gerekli üretim kapasitesi
Askı oryantasyonu ve aralığı
Boya kalınlığı spesifikasyonları
Ön işlem gereksinimleri
Boya renk sayısı
Mevcut atölye boyutları
Isıtma enerjisi ve elektrik beslemesi
Bu parametreler, ekipman seçimi ve üretim hattı düzeni geliştirme için temel oluşturur.
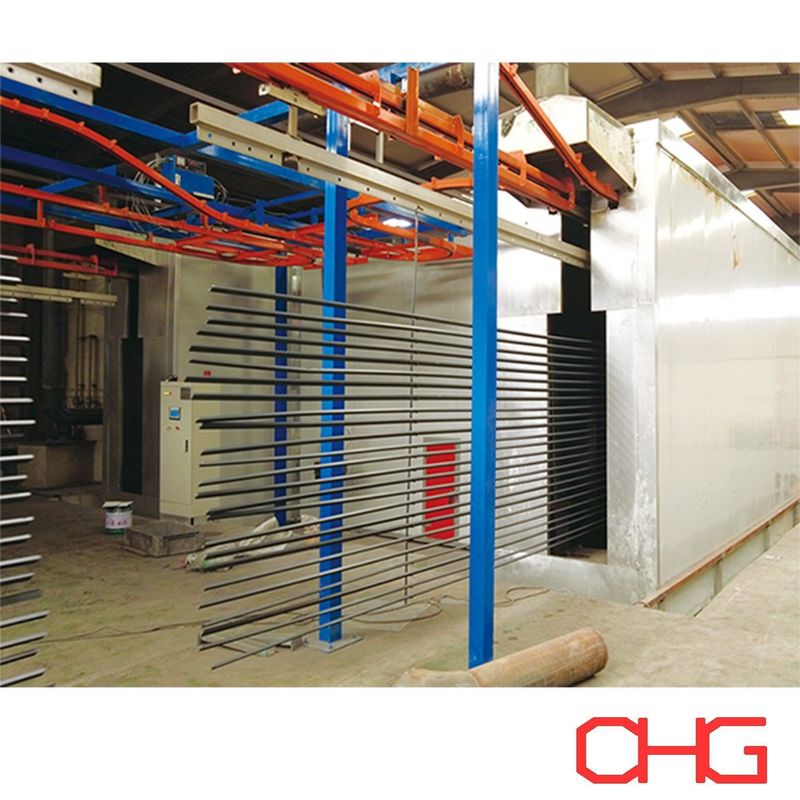
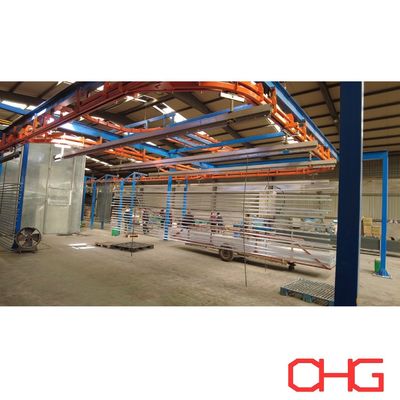
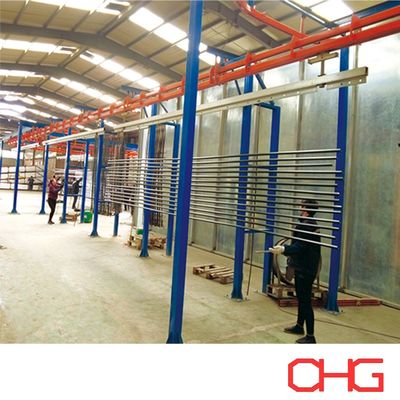
Tavan konveyörü, ana işlem bölümlerini birbirine bağlar ve alüminyum profilleri üretim hattı boyunca taşır.
İş parçaları, işlem ve püskürtme sırasında gerekli yüzeylerin erişilebilir kalmasını sağlayan özelleştirilmiş askılara asılır.
Konveyör, profil boyutlarına, askı düzenine ve gerekli üretim çıktısına göre tasarlanır.
Önemli mühendislik faktörleri arasında taşıyıcı aralığı, ray yönlendirmesi, konveyör hızı, yük kapasitesi ve fabrika net yüksekliği bulunur.
Uzun alüminyum ekstrüzyonlar için askı düzenlemesi, iş parçası stabilitesini ve nakliye sırasındaki potansiyel hareketi de dikkate almalıdır.
Operatörler, yükleme istasyonunda alüminyum profilleri konveyör askılarına yerleştirir.
Manuel yükleme, farklı ürün şekilleri ve üretim partileri için askı düzenlemesinin ayarlanmasına olanak tanır.
Uygun armatürler, profilleri desteklemek ve bitişik iş parçaları arasında uygun aralığı korumak için tasarlanabilir.
Kürleme ve soğutmadan sonra, bitmiş alüminyum profiller konveyörden çıkarılır.
Boşaltma alanı, operatörler için uygun erişim sağlamak ve muayene, paketleme veya sonraki üretim işlemlerine aktarımı kolaylaştırmak üzere düzenlenmiştir.
| Ekipman | İşlev |
|---|---|
| Yükleme İstasyonu | Alüminyum profillerin manuel askılanması |
| Tavan Konveyörü | Üretim aşamaları arasında taşıma |
| Yüzey Temizleme Sistemi | Yağların ve kirleticilerin giderilmesi |
| Kimyasal Ön İşlem Sistemi | Boyama için alüminyum yüzeylerinin hazırlanması |
| Durulama Ekipmanı | Kimyasal kalıntılarının giderilmesi |
| Kurutma Fırını | Kalan nemin giderilmesi |
| Toz Püskürtme Kabini | Kapalı elektrostatik toz uygulaması |
| Toz Püskürtme Ekipmanı | Topraklanmış alüminyum yüzeylere toz uygulaması |
| Toz Geri Kazanım Sistemi | Püskürtülen tozun toplanması |
| Kürleme Fırını | Kaplamanın termal kürlenmesi |
| Soğutma Bölümü | Bitmiş profillerin soğutulması |
| Muayene Alanı | Boya kalitesinin doğrulanması |
| Boşaltma İstasyonu | Boyalı ürünlerin manuel olarak çıkarılması |
| Kontrol Sistemi | Ekipman operasyonunun koordinasyonu |
Ekipman düzenlemesi, müşterinin proses gereksinimlerine ve mevcut fabrika alanına göre uyarlanabilir.
Tipik süreç bu sırayı izler:
Manuel Yükleme → Temizleme → Kimyasal Ön İşlem → Durulama → Kurutma → Elektrostatik Toz Püskürtme → Kürleme → Soğutma → Kalite Kontrol → Manuel Boşaltma
Alüminyum profiller, ekstrüzyon, işleme veya diğer imalat işlemlerinden kaynaklanan yağlar, yağlayıcılar, toz ve kalıntılar içerebilir.
Boyamadan önce, kimyasal ön işlem için metal yüzeylerini hazırlamak üzere bu kirleticiler giderilmelidir.
Temizleme ekipmanı ve çalışma koşulları, kirlilik türüne ve miktarına göre seçilir.
Üretim gereksinimlerine bağlı olarak, temizleme işlemi sprey uygulaması veya daldırma kullanabilir.
Temizlemeden sonra, profiller kimyasal dönüşüm işlemine tabi tutulur.
Bu aşama, alüminyum yüzeyini toz uygulaması için hazırlar ve gerekli kaplama yapışmasını ve korozyon direncini destekler.
Uygun ön işlem teknolojileri, alt tabaka ve kaplama performans gereksinimlerine bağlı olarak kromlu veya kromsuz dönüşüm kaplamalarını içerebilir.
Kimyasal işlem, alüminyum alaşımı, amaçlanan uygulama ve geçerli kalite standartlarına göre seçilir.
Gerekli olduğu şekilde artık işlem kimyasallarını gidermek için durulama aşamaları dahil edilmiştir.
Ön işlem ve durulamadan sonra, profiller kurutma fırınına girer.
Bu bölüm, yüzeylerde ve kanalların veya girintili alanların içinde kalan suyu giderir.
Kurutma koşulları, profil geometrisine, malzeme kalınlığına, konveyör hızına ve üretim kapasitesine göre belirlenir.
İş parçaları, toz uygulama bölümüne girmeden önce yeterince kuru olmalıdır.
Hazırlanan alüminyum profiller, seçilen kaplama malzemesini uygulayan elektrostatik toz tabancalarının bulunduğu püskürtme kabinine girer.
Yüklenmiş toz parçacıkları, kürlemeden önce bir toz tabakası oluşturan topraklanmış alüminyum yüzeylere çekilir.
Püskürtme tabancası düzenlemesi, profil kesiti ve gerekli kaplama kapsamına göre tasarlanır.
Karmaşık geometrilere sahip profiller için, tabanca açıları, püskürtme mesafeleri ve uygulama parametreleri ek ayarlama gerektirebilir.
Projeye bağlı olarak, püskürtme bölümü otomatik tabancalar, gidip gelenler ve manuel rötuş ekipmanları içerebilir.
Toz uygulamasından sonra, konveyör, boyalı profilleri kürleme fırınına taşır.
Isıtma sırasında, toz erir ve sürekli bir film oluşturmak üzere akar.
Termoset toz boyalar için, kürleme reaksiyonu belirtilen mekanik ve koruyucu özellikleri geliştirir.
Fırın sıcaklığı ve kalış süresi, toz üreticisinin tavsiyelerine ve gerekli metal sıcaklığına göre belirlenir.
Kürleme sistemi, profil et kalınlığı, yükleme yoğunluğu ve konveyör hızındaki farklılıkları dikkate almalıdır.
Kürlemeden sonra, boyalı alüminyum profiller bir soğutma alanına girer.
Üretim kapasitesi ve mevcut atölye alanına göre doğal veya cebri hava soğutma seçilebilir.
Profiller, boşaltma ve daha fazla işlemden önce uygun bir sıcaklığa kadar soğutulur.
Bitmiş ürünler, müşterinin boyama gereksinimlerine göre incelenir.
Tipik muayene öğeleri şunları içerir:
Kuru film kalınlığı
Yüzey görünümü
Renk tutarlılığı
Parlaklık seviyesi
Kaplama yapışması
Görünür yüzey kusurları
Kaplama kapsamı
Mimari veya endüstriyel uygulamalar için belirli performans standartları ile ek testler gerekebilir.
Alüminyum profiller genellikle toz birikimini etkileyen kanallar, kenarlar, oluklar ve diğer özellikler içerir.
Bu nedenle püskürtme ekipmanı, gerçek kesit geometrisine göre düzenlenmelidir.
Tabanca sayısı ve kurulum konumları, belirtilen yüzeylerin uygun şekilde kaplanmasını sağlamak üzere seçilir.
Otomatik püskürtme sistemleri için, gidip gelen hareket ve konveyör hızı, uygulama süreciyle koordine edilir.
Etkili elektriksel topraklama, elektrostatik toz uygulaması için önemlidir.
Kararlı toz birikimini desteklemek için askılar ve temas noktaları korunmalıdır.
Toz beslemesi, püskürtme tabancası ayarları, uygulama mesafesi ve iş parçası hareketi, gerekli film kalınlığına göre ayarlanır.
Bitmiş kaplama, uygun muayene prosedürleri ile doğrulanır.
Püskürtme kabini, püskürtülen malzemeyi toplamak üzere tasarlanmış bir toz geri kazanım sistemine bağlanabilir.
Uygulamaya bağlı olarak, geri kazanım düzenlemesi siklon ayırma, kartuş filtreleme veya diğer uygun toplama ekipmanlarını içerebilir.
Geri kazanım ekipmanı, toz özelliklerine, üretim kapasitesine ve renk sayısına göre seçilir.
Birden fazla renk üreten üreticiler için, püskürtme kabini tasarımı ayrıca temizlik erişilebilirliğini ve renk değiştirme prosedürlerini de dikkate almalıdır.
Geri kazanılan toz, kaplama üreticisinin tavsiyeleri ve gerekli kalite standartları ile uyumlu olduğunda yeniden kullanılabilir.
Üretim hattı çeşitli alüminyum ürünleri için özelleştirilebilir, bunlar arasında:
Alüminyum pencere profilleri
Kapı çerçevesi ekstrüzyonları
Giydirme cephe profilleri
Mimari alüminyum kesitleri
Alüminyum bölme bileşenleri
Dekoratif alüminyum profiller
Endüstriyel alüminyum ekstrüzyonlar
Alüminyum mobilya bileşenleri
Alüminyum destek çerçeveleri
Genel imal edilmiş alüminyum ürünler
Uygun ekipman konfigürasyonu, ürün boyutlarına, üretim hacmine ve gerekli kaplama performansına bağlıdır.
Konveyör ve askı sistemi, farklı uzunluk, kesit ve ağırlıktaki alüminyum ekstrüzyonlar için tasarlanabilir.
Temizleme, ön işlem, kurutma, püskürtme, kürleme ve soğutma, eksiksiz bir üretim hattı içinde birbirine bağlanabilir.
Manuel taşıma, operatörlerin farklı profil türlerini ve askı düzenlemelerini karşılamasına olanak tanır.
Kimyasal işlem sistemi, alüminyum alt tabaka ve gerekli kaplama performansına göre seçilir.
Konveyör hızı, askı aralığı ve kürleme kalış süresi, gerekli üretim kapasitesine göre hesaplanır.
Ekipman boyutları ve konveyör yönlendirmesi, mevcut atölye alanına ve malzeme akışına göre geliştirilir.
| Parametre | Özelleştirme |
|---|---|
| Ürün Tipi | Alüminyum profiller ve ekstrüzyonlar |
| Maksimum İş Parçası Uzunluğu | Müşteri gereksinimlerine göre |
| Maksimum İş Parçası Ağırlığı | Konveyör ve askı tasarımına göre |
| Konveyör | Tavan konveyör sistemi |
| Yükleme | Manuel |
| Boşaltma | Manuel |
| Yüzey İşlem | Temizleme ve alüminyum kimyasal dönüşüm işlemi |
| Toz Uygulama | Elektrostatik toz püskürtme |
| Püskürtme Kabini | Özelleştirilmiş boyutlar |
| Toz Geri Kazanımı | Üretim gereksinimlerine göre |
| Kurutma | Entegre kurutma fırını |
| Kürleme | Toz kürleme fırını |
| Soğutma | Doğal veya cebri hava |
| Üretim Kapasitesi | Özelleştirilmiş |
| Otomasyon Seviyesi | Proje bazlı |
| Atölye Düzeni | Özel mühendislikli |
CHG, alüminyum profil toz boya üretim hatlarını müşterinin gerçek ürünleri ve üretim koşullarına göre geliştirir.
Ön bir ekipman düzeni ve fiyat teklifi hazırlamak için lütfen şunları sağlayın:
Alüminyum profil çizimleri veya fotoğrafları
Maksimum uzunluk, genişlik ve yükseklik
Maksimum iş parçası ağırlığı
Gerekli saatlik veya günlük üretim kapasitesi
Askı başına profil sayısı
Gerekli toz boya kalınlığı
Toz boya tipi
Boya renk sayısı
Renk değiştirme sıklığı
Ön işlem spesifikasyonları
Geçerli kaplama kalite standartları
Mevcut atölye boyutları
Fabrika net yüksekliği
Isıtma enerjisi ve elektrik beslemesi
Gerekli otomasyon seviyesi
Bu ayrıntılar, CHG'nin konveyör düzenlemesini, yüzey ön işlem ekipmanını, püskürtme kabinini, toz geri kazanım sistemini, kürleme fırınını ve genel üretim hattı düzenini değerlendirmesine olanak tanır.
CHG, alüminyum ekstrüzyon üreticileri ve endüstriyel metal bitirme tesisleri için entegre toz boya üretim hattı çözümleri tedarik etmektedir.
Bu konfigürasyon, tavan konveyörlü taşıma, manuel yükleme ve boşaltma, alüminyum yüzey ön işlemi, elektrostatik toz uygulaması, termal kürleme ve soğutmayı birleştirir.
Her sistem, müşterinin profil boyutlarına, boyama gereksinimlerine, üretim kapasitesine ve fabrika koşullarına göre tasarlanır.
Özelleştirilmiş bir toz boya üretim hattı teklifi ve fiyat teklifi almak için alüminyum profil spesifikasyonlarınız ve üretim gereksinimlerinizle CHG ile iletişime geçin.