|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-02 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Otomatik Püskürtmeli Otomotiv Parçaları Toz Boya Üretim Hattı
CHG, yüzey ön işlem, elektrostatik toz uygulaması, termal kürleme ve malzeme taşıma işlemlerini koordine bir üretim sürecine entegre ederek otomotiv parçaları için otomatik toz boya üretim hatları tasarlar ve tedarik eder.
Bu üretim hattı, alüminyum alaşımları ve çelik saclardan yapılmış otomotiv bileşenlerini kaplamak için geliştirilmiştir. Asansör destekli yükleme, çok aşamalı kimyasal ön işlem, kontrollü kurutma, otomatik toz püskürtme, manuel rötuş, kürleme ve zorunlu soğutmayı birleştirir.
Püskürtme bölümü paslanmaz çelik ve PVC püskürtme kabinlerini içerirken, sıcaklık ve nem kontrolü toz uygulaması sırasında uygun çevresel koşulların korunmasına yardımcı olur.
Her üretim aşaması, müşterinin iş parçası özelliklerine, gerekli kaplama performansına, üretim kapasitesine ve fabrika düzenine göre yapılandırılır.
Üretim hattı, sürekli üretim operasyonlarını desteklemek üzere tasarlanmış birbirine bağlı birkaç işlem bölümünden oluşur.
| Üretim Bölümü | Ana Fonksiyon |
|---|---|
| Asansör Destekli Yükleme | İş parçası yükleme ve transferini destekler |
| Ön Yağdan Arındırma | İlk yağları ve yüzey kirleticilerini giderir |
| Yağdan Arındırma | Metal yüzeylerin daha fazla temizlenmesini sağlar |
| Su Durulama | Kalan temizlik kimyasallarını giderir |
| Vitrifiye Ön İşlem | Metal yüzeyde uyumlu bir dönüşüm tabakası oluşturur |
| Su Üfleme | İş parçası yüzeylerinden ve girintilerinden kalan suyu giderir |
| Kurutma Fırını | Püskürtmeden önce kalan nemi giderir |
| Püskürtme Öncesi Soğutma | İş parçalarını uygun toz uygulama koşullarına getirir |
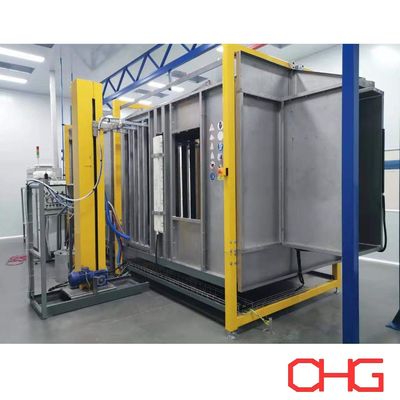
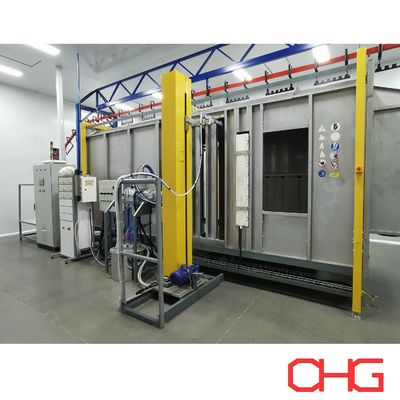
| Paslanmaz Çelik ve PVC Püskürtme Kabinleri | Kapalı toz boya alanları sağlar |
| Otomatik Püskürtme Tabancaları | Birincil elektrostatik toz uygulamasını gerçekleştirir |
| Manuel Rötuş İstasyonları | Gerektiğinde ek kapsama alanı sağlar |
| Sıcaklık ve Nem Kontrolü | Belirtilen püskürtme ortamı koşullarını korur |
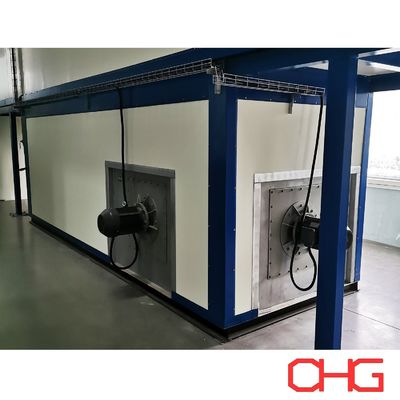
| Kürleme Fırını | Toz boyayı termal olarak kürler |
| Zorunlu Soğutma Sistemi | Kürlemeden sonra iş parçası sıcaklığını düşürür |
| Manuel Boşaltma | Operatörlerin bitmiş bileşenleri çıkarmasına izin verir |
Ekipman düzeni ve teknik parametreler, müşterinin üretim gereksinimlerine göre belirlenir.
Otomotiv parçaları boyut, malzeme kalınlığı, yüzey geometrisi ve kaplama spesifikasyonları açısından önemli ölçüde farklılık gösterebilir.
Bazı bileşenler nispeten basit düz yüzeylere sahipken, diğerleri püskürtme sırasında ek dikkat gerektiren damgalanmış bölümler, kaynaklı birleşimler, kenarlar ve girintili alanlar içerir.
Bu kaplama hattı, özelleştirilmiş iş parçası taşıma ve püskürtme düzenlemeleri aracılığıyla farklı otomotiv metal ürünlerini barındırmak üzere tasarlanmıştır.
Sistem, aşağıdakiler dahil olmak üzere uygun iletken metal bileşenler için tasarlanmıştır:
Alüminyum alaşımlı parçalar
Çelik sac bileşenler
Damgalanmış metal parçalar
İmal edilmiş otomotiv montajları
Kaynaklı metal yapılar
Ön işlem kimyasalları ve toz boya malzemeleri, alt tabakaya ve gerekli performansa göre seçilmelidir.
Yükleme bölümü, iş parçası taşıma ve konumlandırma için kaldırma ekipmanını içerir.
Bu düzenleme, özellikle ürün boyutları veya taşıma gereksinimleri doğrudan manuel yüklemeyi daha az elverişli hale getirdiğinde, otomotiv bileşenlerinin üretim hattına transferini destekleyebilir.
Kaldırma ekipmanı ve yükleme istasyonu, iş parçası ağırlığına, boyutlarına, asma düzenine ve gerekli üretim kapasitesine göre tasarlanmıştır.
Nihai yükleme konfigürasyonu, konveyör sistemi ve atölye düzeni ile koordine edilir.
Yüzey hazırlığı, otomotiv toz boya sürecinin kritik bir parçasıdır.
Toz uygulamadan önce, metal bileşenler kaplama yapışması ve korozyon direnci için uygun koşulları sağlamak üzere temizlenmeli ve kimyasal olarak işlenmelidir.
Bu üretim hattı, ön yağdan arındırma, yağdan arındırma, durulama, vitrifikasyon ve su gidermeden oluşan çok aşamalı bir ön işlem dizisi içerir.
İlk temizleme aşaması, damgalama, şekillendirme, işleme veya imalattan kalan yağların, yağlayıcıların ve diğer kirleticilerin bir kısmını giderir.
Bu, sonraki işlem aşamalarına giren kirletici yükünü azaltır.
İkinci temizleme aşaması, metal yüzeylerden işlem kalıntılarının daha fazla giderilmesini sağlar.
Temizleme kimyasalları, sıcaklık ve işlem süresi, alt tabakaya ve kirlilik seviyesine göre seçilir.
Yağdan arındırmadan sonra, iş parçaları kalan temizlik kimyasallarını gidermek için durulama aşamalarından geçer.
Uygun durulama, dönüşüm kaplama aşamasına kimyasal taşınmasını azaltmaya yardımcı olur.
Üretim hattı, endüstriyel metal kaplamada kullanılan ince film dönüşüm kaplamalarıyla yaygın olarak ilişkilendirilen bir vitrifiye ön işlem süreci içerir.
Seçilen kimyasal sisteme bağlı olarak, bu işlem çelik ve alüminyum alt tabakalar için uygun olabilir.
Dönüşüm kaplaması, toz boya yapışmasını ve korozyon performansını desteklemeyi amaçlar.
Ön işlem kimyasalları ve işletme parametreleri, gerçek metal malzemeleri ve kaplama spesifikasyonları için doğrulanmalıdır.
Kimyasal işlem ve durulamadan sonra, iş parçalarındaki kalan suyu gidermek için basınçlı hava kullanılır.
Bu aşama, su birikebilecek katlanmış, kanallı, girintili bölümler veya diğer geometrilere sahip bileşenler için özellikle kullanışlıdır.
Su üfleme, kurutma fırınına giren nem yükünü azaltır.
Ön işlemden sonra, iş parçaları kurutma bölümüne girer.
Kurutma fırını, elektrostatik toz uygulamadan önce kalan nemi giderir.
Kurutma koşulları, iş parçası boyutlarına, metal kalınlığına, konveyör hızına ve gerekli üretim kapasitesine göre belirlenir.
Kurutmadan sonra, bileşenler püskürtme kabinine girmeden önce bir soğutma bölümünden geçer.
Bu aşama, iş parçası sıcaklığını seçilen toz boya işlemi için uygun aralığa getirmeye yardımcı olur.
İş parçası sıcaklığının kontrolü, kararlı toz birikimi ve gerekli yüzey kalitesi için önemli olabilir.
Kaplama uygulama bölümü, paslanmaz çelik ve PVC malzemelerden yapılmış püskürtme kabinlerini içerir.
Kabin düzeni, püskürtme yöntemine, iş parçası boyutlarına, toz emme gereksinimlerine ve üretim düzenine göre geliştirilir.
Paslanmaz çelik yapı, belirtilen toz boya işlemleri için uygun, dayanıklı bir endüstriyel muhafaza sağlar.
Kabin, uygun püskürtme tabancası erişimi, emme ekipmanı, aydınlatma ve bakım düzenlemeleri ile tasarlanabilir.
PVC yapı, kimyasal dirence sahiptir ve rutin temizliği kolaylaştırır.
Kabin boyutları ve açıklıkları, iş parçası zarfı ve püskürtme ekipmanı ile koordine edilir.
Toz uygulama alanı, belirtilen çalışma koşullarını korumak için sıcaklık ve nem kontrolünü içerir.
Çevresel koşullar, toz davranışını, elektrostatik uygulamayı ve kaplama tutarlılığını etkileyebilir.
Gerekli sıcaklık ve bağıl nem aralıkları, toz malzemesine, ekipman önerilerine ve üretim gereksinimlerine göre belirlenir.
Üretim hattı, otomatik toz püskürtmeyi tamamlayıcı manuel uygulama ile birleştirir.
Bu düzenleme, tekrarlanabilir kaplama işlemlerini desteklerken, karmaşık ürün geometrilerine ek dikkat gösterilmesine olanak tanır.
Otomatik elektrostatik püskürtme tabancaları, topraklanmış otomotiv bileşenlerine şarjlı toz parçacıkları uygular.
Püskürtme tabancası sayısı, konumları ve herhangi bir karşılıklı hareket, iş parçası boyutlarına ve kaplama gereksinimlerine göre seçilir.
Otomatik püskürtme, tutarlı geometrilere sahip bileşenleri içeren tekrarlayan üretim için özellikle uygundur.
Manuel püskürtme istasyonları ek uygulama esnekliği sağlar.
Operatörler, aşağıdaki gibi alanlara hitap etmek için tabanca açılarını ve püskürtme mesafelerini ayarlayabilir:
Kaynaklı birleşimler
Girintili yüzeyler
Damgalanmış köşeler
Braketler ve bağlantı bölümleri
Karmaşık kenarlar
Otomatik tabancalardan kısmen korunmuş alanlar
Manuel rötuş ihtiyacı, gerçek iş parçası geometrisine ve gerekli kaplama kapsamına bağlıdır.
Toz uygulamadan sonra, kaplanmış otomotiv bileşenleri kürleme fırınına girer.
Isıtma sırasında, toz boya erir ve akarak sürekli bir film oluşturur. Termoset toz boyalar daha sonra belirtilen özelliklerini geliştirmek için kimyasal çapraz bağlanmaya uğrar.
Kürleme sistemi, seçilen toz üreticisinin gereksinimlerine göre tasarlanmıştır.
Önemli tasarım faktörleri şunlardır:
Gerekli metal sıcaklığı
Kürleme bekleme süresi
İş parçası malzemesi
Metal kalınlığı
Bileşen boyutları
Konveyör hızı
Fırın hava sirkülasyonu
Sıcaklık tekdüzeliği
Isıtma enerjisi
Çelik ve alüminyum bileşenler farklı termal özelliklere sahip olabileceğinden, kürleme düzeni gerçek ürünlere göre değerlendirilmelidir.
Kürlemeden sonra, kaplanmış iş parçaları zorunlu soğutma bölümüne girer.
Hava sirkülasyonu soğutmayı hızlandırır ve bileşenlerin sonraki taşıma için hazırlanmasına yardımcı olur.
Soğutma sistemi, iş parçası kütlesine, gerekli üretim verimine ve mevcut fabrika alanına göre yapılandırılır.
Soğutmadan sonra, operatörler bitmiş bileşenleri üretim hattından manuel olarak çıkarır.
Ürünler daha sonra inceleme, montaj, paketleme veya diğer üretim operasyonlarına devam edebilir.
Tam süreç aşağıdaki gibi özetlenebilir:
Asansör Destekli Yükleme → Ön Yağdan Arındırma → Yağdan Arındırma → Durulama → Vitrifiye Ön İşlem → Su Üfleme → Kurutma → Püskürtme Öncesi Soğutma → Otomatik Toz Püskürtme → Manuel Rötuş → Kürleme → Zorunlu Soğutma → Manuel Boşaltma
Kalite kontrolü, müşterinin üretim ve kalite yönetimi gereksinimlerine göre dahil edilebilir.
Otomotiv bileşenleri, uygulamalarına ve hizmet ortamlarına bağlı olarak belirli kaplama performans standartları gerektirebilir.
Üretim hattı, ön işlem, püskürtme ve kürleme aşamalarında kontrollü işlem koşullarını desteklemek üzere tasarlanmıştır.
Tipik kalite kontrol öğeleri şunları içerir:
Kuru film kalınlığı
Yüzey görünümü
Kaplama yapışması
Renk tutarlılığı
Parlaklık seviyesi
Kaplama kapsamı
Kürleme performansı
Korozyon direnci
Müşterinin otomotiv spesifikasyonlarına göre ek testler gerekebilir.
Kaplama kalitesi, alt tabaka hazırlığı, kaplama malzemeleri, uygulama parametreleri, kürleme koşulları ve üretim kontrolünün birleşik performansına bağlıdır.
Hat, uyumlu ön işlem kimyasalları ve kaplama malzemeleri kullanılarak uygun alüminyum alaşımı ve çelik bileşenler için tasarlanabilir.
Çok aşamalı ön işlem sistemi, toz uygulamadan önce temizleme, durulama ve dönüşüm işlemi sağlar.
Sıcaklık ve nem kontrolü, elektrostatik toz boya için daha kararlı bir ortamı destekler.
Otomatik püskürtme tabancaları birincil kaplama işlemini gerçekleştirirken, manuel rötuş karmaşık otomotiv bileşenleri için esneklik sağlar.
Kurutma, püskürtme öncesi soğutma, kürleme ve zorunlu soğutma üretim dizisine entegre edilmiştir.
Asansör destekli yükleme ve manuel boşaltma, müşterinin iş parçası özelliklerine ve fabrika koşullarına göre yapılandırılabilir.
Ekipman, iş parçalarının işlem bölümleri arasındaki hareketini koordine etmek ve gereksiz taşımayı azaltmak için düzenlenmiştir.
Toz boya hattı, otomotiv üretiminde kullanılan uygun metal bileşenler için özelleştirilebilir, bunlar arasında:
Otomotiv braketleri
Çelik sac montajları
Alüminyum alaşımlı bileşenler
Araç yapısal destekleri
Batarya muhafaza bileşenleri
Otomotiv ekipman muhafazaları
Damgalanmış metal parçalar
Kaynaklı otomotiv montajları
Metal takviye bileşenleri
Diğer imal edilmiş otomotiv parçaları
Ürün uygunluğu, alt tabakaya, bileşen geometrisine, kaplama spesifikasyonuna ve gerekli üretim kapasitesine bağlıdır.
| Parametre | Yapılandırma |
|---|---|
| Uygulama | Otomotiv metal bileşenleri |
| Alt Tabaka Malzemeleri | Alüminyum alaşımları ve çelik saclar |
| Yükleme | Asansör destekli |
| Boşaltma | Manuel |
| Ön İşlem | Ön yağdan arındırma, yağdan arındırma, durulama ve vitrifikasyon |
| Su Giderme | Basınçlı hava üfleme |
| Kurutma | Entegre kurutma fırını |
| Püskürtme Öncesi Soğutma | Dahil |
| Püskürtme Kabini Malzemeleri | Paslanmaz çelik ve PVC |
| Toz Uygulaması | Manuel rötuşlu otomatik püskürtme |
| Püskürtme Ortamı | Sıcaklık ve nem kontrollü |
| Kürleme | Entegre termal kürleme |
| Kürleme Sonrası Soğutma | Zorunlu soğutma |
| Üretim Kapasitesi | Özelleştirilmiş |
| İş Parçası Boyutları | Ürün spesifikasyonlarına göre |
| Otomasyon Seviyesi | Proje bazlı |
| Fabrika Düzeni | Özelleştirilmiş |
CHG, müşterinin gerçek üretim gereksinimlerine göre otomotiv toz boya üretim hatları geliştirir.
Ön tasarım ve teklif hazırlamak için lütfen şunları sağlayın:
Otomotiv bileşen çizimleri veya fotoğrafları
İş parçası malzemeleri
Maksimum uzunluk, genişlik ve yükseklik
Maksimum tek iş parçası ağırlığı
Gerekli saatlik veya günlük üretim kapasitesi
Gerekli kaplama kalınlığı
Toz boya spesifikasyonları
Korozyon direnci gereksinimleri
Ön işlem spesifikasyonları
Kaplama renk sayısı
Renk değiştirme sıklığı
Mevcut fabrika boyutları
Atölye net yüksekliği
Isıtma enerjisi ve elektrik beslemesi
Uygulanabilir otomotiv kalite standartları
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak CHG, ön işlem sistemi, yükleme ekipmanı, püskürtme kabinleri, otomatik ve manuel püskürtme ekipmanı, kurutma ve kürleme fırınları, soğutma bölümleri, malzeme taşıma ve genel üretim hattı kontrollerini kapsayan teknik bir teklif geliştirebilir.
CHG, otomotiv metal parçaları için entegre yüzey işleme ekipmanı gerektiren üreticiler için eksiksiz toz boya üretim hattı çözümleri sunar.
Bu konfigürasyon, çok aşamalı vitrifiye ön işlem, asansör destekli yükleme, paslanmaz çelik ve PVC püskürtme kabinleri, manuel rötuşlu otomatik püskürtme, kontrollü püskürtme koşulları, termal kürleme ve zorunlu soğutmayı birleştirir.
Sistem, müşterinin bileşen malzemelerine, üretim kapasitesine, kaplama gereksinimlerine ve fabrika düzenine göre tasarlanmıştır.
Özelleştirilmiş bir toz boya üretim hattı teklifi ve fiyatlandırması almak için CHG ile otomotiv parça spesifikasyonlarınız ve üretim gereksinimlerinizle iletişime geçin.
![]()
![]()