|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-24 |
| Adedi: | 1 TAKIM |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
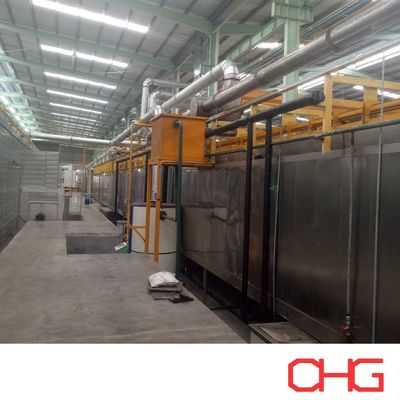
Tavan Konveyörlü Özelleştirilmiş Alüminyum Profil Toz Boyama Hattı
CHG tasarlar ve tedarik ederalüminyum profiller için toz boyama üretim hatları, alüminyum ekstrüzyon üreticileri ve metal işleme tesisleri için entegre yüzey işlem ve bitirme çözümleri sunar.
Bu üretim hattı, farklı kesit şekillerine, uzunluklara ve kaplama gereksinimlerine sahip alüminyum profilleri işlemek üzere tasarlanmıştır. Bir tavan konveyörü, askıdaki profilleri üretim aşamalarından taşırken, manuel yükleme ve boşaltma farklı ürün boyutlarını işlemek için esneklik sağlar.
Sistem, kimyasal ön işlem, nemli kurutma, elektrostatik toz püskürtme, termal kürleme, soğutma ve incelemeyi koordineli bir üretim sürecine entegre edebilir.
Sabit bir ekipman yapılandırması kullanmak yerine, CHG, müşterinin ürün spesifikasyonlarına, üretim kapasitesine, mevcut fabrika alanına ve gerekli kaplama performansına göre her alüminyum profil kaplama hattını geliştirir.
| Ekipman | Ana Fonksiyon |
|---|---|
| Manuel Yükleme İstasyonu | Alüminyum profilleri konveyör askılarına yerleştirin |
| Tavan Konveyörü | Askıdaki profilleri işlem bölümleri arasında taşıyın |
| Kimyasal Ön İşlem Sistemi | Alüminyum yüzeylerini temizleyin ve hazırlayın |
| Kurutma Fırını | Ön işlem sonrası kalan nemi giderin |
| Toz Püskürtme Kabini | Kapalı bir toz uygulama alanı sağlayın |
| Elektrostatik Püskürtme Ekipmanı | Alüminyum profillere toz boya uygulayın |
| Toz Geri Kazanım Sistemi | Püskürtülen tozu toplayın |
| Kürleme Fırını | Uygulanan toz boyayı ısıtın ve kürleyin |
| Soğutma Bölümü | İşlemeden önce ürün sıcaklığını düşürün |
| Kontrol İstasyonu | Bitmiş kaplama kalitesini kontrol edin |
| Manuel Boşaltma İstasyonu | Kaplamalı profilleri konveyörden çıkarın |
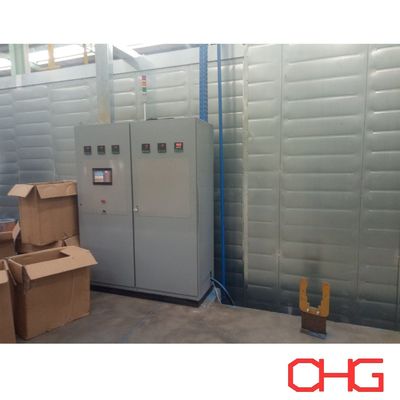
| Elektrik Kontrol Sistemi | Üretim hattı ekipmanlarını koordine edin |
Ekipman boyutları ve çalışma parametreleri, iş parçalarına ve gerekli üretim çıktısına göre özelleştirilir.
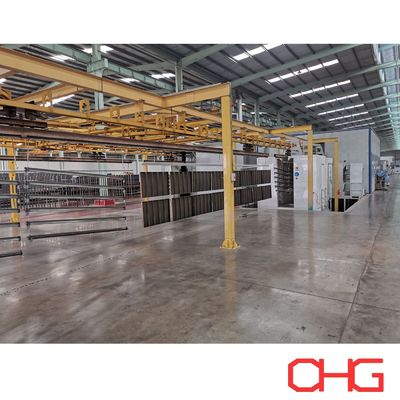
Tavan konveyörü, alüminyum profil toz boyama hattının önemli bir parçasıdır.
Alüminyum ekstrüzyonlar uygun askılara asılır ve kaplama işleminden geçirilir. Bu düzenek, iş parçalarını yüksekte tutar ve işlem gerektiren yüzeylere erişim sağlar.
Konveyör sistemi birkaç faktöre göre tasarlanmıştır:
Maksimum alüminyum profil uzunluğu
Kesit boyutları
Bireysel profil ağırlığı
Askı başına profil sayısı
Gerekli askı aralığı
Konveyör hızı
Üretim kapasitesi
Fabrika net yüksekliği
Mevcut atölye düzeni
Askılama yöntemi, stabil taşıma ve uygun kaplama erişilebilirliğini sağlamak için seçilir.
Uzun alüminyum ekstrüzyonlar için, askı aralığı ve iş parçası hareketi, sallanmayı ve bitişik profiller arasındaki paraziti azaltmak için özel dikkat gerektirir.
Operatörler, üretim hattının başlangıcında alüminyum profilleri özel askılara yerleştirir.
Kaplama, kürleme ve soğutmadan sonra, bitmiş profiller manuel olarak çıkarılır.
Bu düzenek, üreticilerin tam otomatik yükleme ve boşaltma ekipmanına ihtiyaç duymadan farklı ekstrüzyon şekillerini ve ürün partilerini işlemesine olanak tanır.
Toz boyalı alüminyum ürünlerin gerekli yapışma ve korozyon direncini elde etmek için uygun yüzey hazırlığı esastır.
Toz uygulamadan önce, alüminyum profiller alt tabaka ve kaplama spesifikasyonuna uygun bir işlem kullanılarak temizlenmeli ve işlenmelidir.
Alüminyum ekstrüzyonlar, önceki üretim işlemlerinden kaynaklanan işlem yağları, yağlayıcılar, toz ve diğer kirleticileri içerebilir.
Temizleme bölümü, sonraki kimyasal işlem için metal yüzeylerini hazırlamak üzere bu maddeleri giderir.
Ürün özelliklerine ve üretim gereksinimlerine bağlı olarak, temizleme uygun bir püskürtme veya daldırma işlemi kullanılarak gerçekleştirilebilir.
Temizlemeden sonra, alüminyum profiller toz boya için alt tabakayı hazırlamak üzere kimyasal ön işlemden geçer.
Gerekli kaplama performansı ve geçerli çevresel gereksinimlere bağlı olarak, işlem kromlu veya kromsuz dönüşüm işlemi kullanabilir.
Seçilen sistem, alüminyum alaşımı, toz boya malzemesi ve amaçlanan servis ortamı ile uyumlu olmalıdır.
Durulama aşamaları, işlem adımları arasındaki artık kimyasalları giderir.
Durulama aşamalarının sayısı ve gerekli su kalitesi, seçilen ön işlem işlemine göre belirlenir.
Uygun durulama, stabil işlem koşullarını korumaya ve kaplamadan önce yüzey kirliliğini azaltmaya yardımcı olur.
Kimyasal ön işlemden sonra, alüminyum profiller kurutma bölümüne girer.
Kurutma fırını, kanalların veya girintili alanların içinde kalabilecek su dahil olmak üzere iş parçası yüzeylerindeki kalan nemi giderir.
Kurutma koşulları, profil boyutlarına, malzeme kalınlığına, askılama düzenine ve konveyör hızına göre belirlenir.
Kalan nem, toz uygulaması ve kürleme sırasında kaplama kusurlarına katkıda bulunabileceğinden, doğru kurutma önemlidir.
Kurutmadan sonra, alüminyum profiller toz püskürtme kabinine taşınır.
Elektrostatik püskürtme tabancaları, topraklanmış alüminyum yüzeylere şarjlı toz parçacıkları uygular.
Toz, kürleme aşamasına girmeden önce elektrostatik çekim yoluyla iş parçalarına yapışır.
Müşterinin üretim gereksinimlerine bağlı olarak, püskürtme sistemi şunları içerebilir:
Otomatik elektrostatik toz tabancaları
Dikey reciprocatorlar
Manuel püskürtme istasyonları
Toz besleme ekipmanı
Püskürtme tabancası kontrol sistemleri
Toz emme ve geri kazanım ekipmanı
Püskürtme tabancalarının sayısı ve düzeni, profil boyutlarına, kesit geometrisine, konveyör hızına ve gerekli kaplama kalınlığına göre belirlenir.
Alüminyum ekstrüzyonlar, düz yüzeyler, kanallar, içi boş kesitler ve dekoratif profiller dahil olmak üzere çok çeşitli şekillerde üretilir.
Bu geometriler, özellikle girintili alanlar ve iç köşeler etrafındaki toz birikimini etkileyebilir.
Bu nedenle, püskürtme tabancası konumlandırması, uygulama açıları, topraklama ve toz besleme parametreleri, gerçek profil tasarımına göre değerlendirilmelidir.
Gerektiğinde, belirtilen yüzeylerin kaplanmasını iyileştirmek için ek püskürtme konumları veya manuel rötuşlar dahil edilebilir.
Toz püskürtme kabini, püskürtülen tozu toplamak için bir emme ve geri kazanım sistemine bağlanabilir.
Üretim yapılandırmasına bağlı olarak, geri kazanım ekipmanı siklon ayırma, kartuş filtreleme veya diğer uygun toplama düzeneklerini içerebilir.
Geri kazanım sistemi şunlara göre seçilir:
Gerekli üretim kapasitesi
Toz özellikleri
Kaplama renklerinin sayısı
Renk değiştirme sıklığı
Püskürtme kabini boyutları
Kaplama kalitesi gereksinimleri
Geri kazanılan toz, toz üreticisinin tavsiyeleri ve müşterinin kalite spesifikasyonları tarafından izin verildiğinde yeniden kullanılabilir.
Toz uygulamasından sonra, profiller kürleme fırınına girer.
Kontrollü ısıtma sırasında, toz boya erir ve sürekli bir film oluşturmak üzere akar. Termoset toz boyalar daha sonra belirtilen özelliklerini geliştirmek üzere kimyasal çapraz bağlanmaya uğrar.
Kürleme fırını, toz üreticisinin teknik gereksinimlerine göre tasarlanmıştır.
Önemli faktörler şunlardır:
Gerekli metal sıcaklığı
Kürleme bekleme süresi
Alüminyum profil kalınlığı
İş parçası yükleme yoğunluğu
Konveyör hızı
Fırın hava sirkülasyonu
Sıcaklık tekdüzeliği
Isıtma enerjisi
Alüminyum profiller farklı duvar kalınlıklarına ve kesit tasarımlarına sahip olabileceğinden, kürleme koşulları gerçek iş parçalarına göre değerlendirilmelidir.
Kürlemeden sonra, kaplamalı alüminyum profiller soğutma alanına girer.
Üretim kapasitesi ve mevcut atölye alanına göre doğal veya cebri hava soğutma seçilebilir.
Ürünler uygun bir işleme sıcaklığına ulaştığında, kontrol ve boşaltmaya ilerler.
Bitmiş profiller, gerekli kaplama standartlarına göre değerlendirilebilir.
Tipik kontrol öğeleri şunları içerir:
Kuru film kalınlığı
Yüzey görünümü
Renk tutarlılığı
Parlaklık seviyesi
Kaplama yapışması
Görünür yüzey kusurları
Kaplama kapsamı
Ürünlerin mimari, dekoratif veya endüstriyel uygulamalar için amaçlanıp amaçlanmadığına bağlı olarak ek performans testi gerekebilir.
Bu üretim hattı, aşağıdakiler dahil olmak üzere farklı alüminyum ekstrüzyon ürünleri için özelleştirilebilir:
Mimari alüminyum profiller
Alüminyum pencere çerçeveleri
Kapı çerçevesi profilleri
Perde duvar bileşenleri
Alüminyum bölme sistemleri
Dekoratif alüminyum ekstrüzyonlar
Endüstriyel alüminyum profiller
Alüminyum mobilya bileşenleri
Alüminyum destek yapıları
İşlenmiş alüminyum ürünler
Farklı uygulamalar, özel ön işlem yöntemleri, toz formülasyonları, kaplama kalınlıkları ve performans standartları gerektirebilir.
Tavan konveyörü ve özelleştirilmiş askılar, farklı uzunluk ve kesit şekillerine sahip alüminyum ekstrüzyonları barındırmak üzere tasarlanabilir.
Yüzey ön işlemi, kurutma, püskürtme, kürleme ve soğutma tek bir üretim hattına entegre edilebilir, bu da gereksiz iş parçası transferlerini azaltır.
Manuel yükleme ve boşaltma, operatörlerin farklı profil türlerini ve üretim partilerini işlemesine olanak tanır.
Konveyör, püskürtme ekipmanı ve kürleme sistemi, tekrarlanabilir işlem koşullarını desteklemek üzere yapılandırılabilir.
Ön işlem ekipmanı, alüminyum alaşımı, kaplama malzemesi ve gerekli korozyon direncine göre seçilebilir.
Üretim hattı düzeni, mevcut atölye boyutlarına, üretim hedeflerine ve malzeme akışına göre geliştirilir.
| Parametre | Mevcut Yapılandırma |
|---|---|
| Ürün | Alüminyum profiller ve ekstrüzyonlar |
| Maksimum Profil Uzunluğu | Özelleştirilmiş |
| Maksimum Profil Ağırlığı | Konveyör ve askı tasarımına göre |
| Konveyör Tipi | Tavan konveyörü |
| Yükleme Yöntemi | Manuel |
| Boşaltma Yöntemi | Manuel |
| Ön İşlem | Uyumlu alüminyum kimyasal dönüşüm işlemi |
| Toz Uygulaması | Elektrostatik püskürtme |
| Püskürtme Kabini | Özelleştirilmiş |
| Toz Geri Kazanımı | Üretim gereksinimlerine göre |
| Kurutma Sistemi | Entegre nem kurutma |
| Kürleme Fırını | Toz spesifikasyonlarına göre tasarlanmış |
| Soğutma | Doğal veya cebri hava |
| Konveyör Hızı | Üretim kapasitesine göre hesaplanmış |
| Otomasyon Seviyesi | Proje bazlı |
| Atölye Düzeni | Özelleştirilmiş |
CHG, müşterinin gerçek üretim koşullarına göre alüminyum profil toz boyama üretim hatları geliştirir.
Ön bir teknik teklif hazırlamak için lütfen şunları sağlayın:
Alüminyum profil çizimleri veya fotoğrafları
Maksimum profil uzunluğu, genişliği ve yüksekliği
Profil başına maksimum ağırlık
Gerekli saatlik veya günlük üretim kapasitesi
Askı başına profil sayısı
Gerekli kaplama kalınlığı
Toz boya tipi
Renk sayısı
Renk değiştirme sıklığı
Ön işlem gereksinimleri
Geçerli kaplama standartları
Mevcut atölye boyutları
Fabrika net yüksekliği
Isıtma enerjisi ve elektrik beslemesi
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak, CHG konveyör düzenini, ön işlem sistemini, püskürtme kabinini, toz geri kazanım ekipmanını, kürleme fırınını ve genel üretim hattı yapılandırmasını değerlendirebilir.
CHG, alüminyum ekstrüzyon üreticileri ve endüstriyel metal kaplama tesisleri için özelleştirilmiş toz boyama üretim hatları tedarik eder.
Sistem entegre birtavan konveyörü, manuel yükleme ve boşaltma, alüminyum yüzey ön işlemi, elektrostatik toz püskürtme, kürleme ve soğutmabir tam kaplama sürecine entegre eder.
Her üretim hattı, müşterinin alüminyum profil boyutlarına, kaplama gereksinimlerine, üretim kapasitesine ve fabrika düzenine göre tasarlanır.
Alüminyum profil spesifikasyonlarınız ve üretim gereksinimlerinizle CHG ile iletişime geçerek özelleştirilmiş bir toz boyama hattı teklifi ve fiyat teklifi alın.