|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-26 |
| Adedi: | 1 TAKIM |
| Fiyat: | 100,000-200,000 USD |
| Ödeme Şartları: | L/C,D/A,T/T,D/P |
| Tedarik Yeteneği: | Yılda 20 takım |
Endüstriyel Metal Parçalar İçin Özel Manuel Toz Boya Üretim Hattı
CHG tasarlar ve tedarik ederüreticiler için manuel toz boya üretim hatları, baş üstü konveyör sistemleri ilefarklı boyutlarda, şekillerde ve üretim hacimlerinde metal bileşenleri işleyen
Bu ekipman konfigürasyonu, manuel elektrostatik toz püskürtmeyi, karbon çelik püskürtme kabinini, konveyörlü iş parçası taşımayı, termal kürlemeyi ve doğal soğutmayı birleştirir.
Üretim hattı, başlangıçta manuel püskürtme için tasarlanmıştır, ancak püskürtme kabini, gelecekteki otomatik püskürtme ekipmanları için ayrılmış kurulum pozisyonları içerir.
Bu yaklaşım, üreticilerin üretim gereksinimleri geliştikçe potansiyel otomasyon yükseltmeleri için esneklik sağlarken entegre bir toz boya süreci oluşturmalarına olanak tanır.
| Ekipman | Açıklama |
|---|---|
| Toz Püskürtme Kabini | Ağır hizmet tipi karbon çelik konstrüksiyon |
| Püskürtme Yöntemi | Manuel elektrostatik toz uygulaması |
| Konveyör Sistemi | Baş üstü konveyör |
| Yükleme | Manuel |
| Boşaltma | Manuel |
| Kürleme Sistemi | Entegre toz kürleme fırını |
| Soğutma | Doğal soğutma |
| Gelecek Genişletme | Otomatik püskürtme tabancaları için ayrılmış pozisyonlar |
| Üretim Kapasitesi | İş parçası gereksinimlerine göre özelleştirilmiş |
| Fabrika Yerleşimi | Proje bazlı mühendislik |
Nihai ekipman boyutları, konveyör düzenlemesi ve işletme parametreleri, müşterinin ürünlerine ve üretim koşullarına göre belirlenir.
Manuel toz uygulaması, farklı iş parçası geometrilerine sahip veya sık sık üretim partileri değiştiren üreticiler için uygundur.
Operatörler, topraklanmış metal bileşenlere toz uygulamak için elektrostatik püskürtme tabancaları kullanır.
Püskürtme sırasında operatör, ürün şekline göre tabanca pozisyonunu, püskürtme açısını, mesafesini ve uygulama tekniğini ayarlayabilir.
Bu, kaplama yaparken esneklik sağlar:
Düzensiz metal yapılar
Kaynaklı bileşenler
Köşeleri ve kenarları olan ürünler
Gömülü yüzeyler
Farklı iş parçası boyutları
Küçük ve orta ölçekli üretim partileri
Belirli yüzeylere ek dikkat gerektiren ürünler
Manuel püskürtme, özellikle ürün yelpazesi sık sık değiştiğinde veya otomatik tabanca konumlandırması tekrarlanan ayarlamalar gerektirdiğinde kullanışlıdır.
Kaplama performansı, toz malzemesine, ekipman ayarlarına, iş parçası topraklamasına, yüzey hazırlığına ve operatör tekniğine bağlıdır.
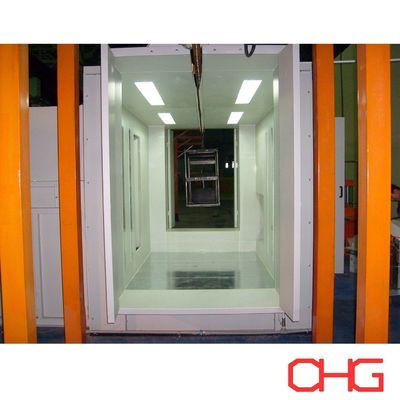
Üretim hattı, manuel elektrostatik püskürtme için özel bir çalışma alanı sağlamak üzere tasarlanmış bir karbon çelik toz boya kabini içerir.
Kabin yapısı, maksimum iş parçası boyutlarına, konveyör düzenlemesine ve gerekli operatör erişimine göre geliştirilmiştir.
Kabin şunlarla yapılandırılabilir:
Manuel püskürtme pozisyonları
Uygun aydınlatma
Konveyör geçiş açıklıkları
Toz emme ekipmanı
Filtrasyon ve toz toplama sistemleri
Bakım erişimi
Otomatik püskürtme tabancası kurulumu için ayrılmış pozisyonlar
Kabin boyutları ve iç düzenlemeleri, operatör sayısı, ürün geometrisi ve gerekli üretim kapasitesine göre seçilir.
Toz emme sistemi, havada uçuşan aşırı tozu toplamak ve püskürtme alanı içinde uygun çalışma koşullarını sürdürmek için tasarlanmıştır.
Bu üretim hattının önemli bir özelliği, ilk ekipman tasarımında gelecekteki otomasyonun dikkate alınmasıdır.
Toz uygulaması manuel olarak yapılsa da, püskürtme kabini otomatik püskürtme tabancası kurulumu için ayrılmış pozisyonlar içerir.
Üretim hacimleri artarsa veya ürün tasarımları daha standart hale gelirse, müşteri püskürtme bölümünü yükseltmeyi düşünebilir.
Potansiyel ek ekipmanlar şunları içerir:
Otomatik elektrostatik püskürtme tabancaları
Dikey reciprocatorlar
Otomatik tabanca montaj yapıları
Toz besleme ekipmanı
Püskürtme tabancası kontrol sistemleri
Konveyör kontrolleri ile entegrasyon
Gelecekteki otomasyon için planlama, bir yükseltme sırasında gereken yapısal değişikliklerin kapsamını azaltabilir.
Ancak, otomatik püskürtme ekipmanı kurmanın fizibilitesi, orijinal kabin boyutlarına, emme kapasitesine, elektrik konfigürasyonuna, konveyör düzenlemesine ve seçilen otomasyon ekipmanına bağlıdır.
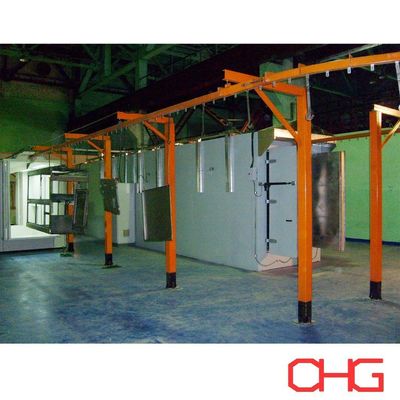
Baş üstü konveyör, püskürtme, kürleme, soğutma ve yükleme/boşaltma alanlarını birbirine bağlar.
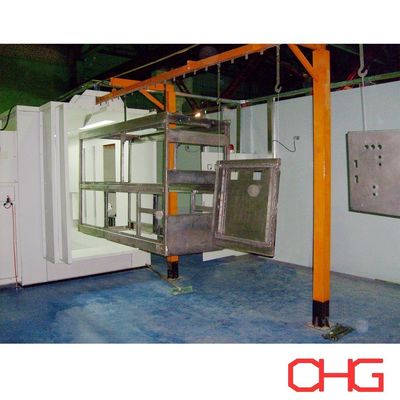
İş parçaları uygun askılardan asılır ve ana kaplama aşamalarından taşınır.
Bu düzenleme, ayrı ekipmanlar arasındaki tekrarlanan manuel transferleri azaltır ve üretim akışını organize etmeye yardımcı olur.
Konveyör şunlara göre tasarlanmıştır:
Maksimum iş parçası boyutları
Bireysel iş parçası ağırlığı
Askı başına bileşen sayısı
Askı aralığı
Gerekli konveyör hızı
Üretim kapasitesi
Fabrika net yüksekliği
Kürleme bekleme süresi
Yükleme ve boşaltma gereksinimleri
Farklı metal bileşenleri desteklemek ve kaplanması gereken yüzeylere erişim sağlamak için özel askılar tasarlanabilir.
Konveyör rotası, püskürtme kabini, kürleme fırını, soğutma alanı ve mevcut atölye boyutları ile koordine edilir.
Üretim dizisi basittir:
Manuel Yükleme → Manuel Elektrostatik Püskürtme → Termal Kürleme → Doğal Soğutma → Manuel Boşaltma
Yüzey temizleme ve ön işlem gereksinimleri, iş parçası malzemesine ve kaplama spesifikasyonuna göre değerlendirilir. Gerekli olduğunda, uygun ön işlem ekipmanı tam üretim hattına entegre edilebilir.
Operatörler, yükleme istasyonunda metal bileşenleri konveyör askılarına yerleştirir.
Askı düzenlemesi, iş parçası geometrisine, ağırlığına ve kaplama erişilebilirliğine göre seçilir.
Bileşenler arasındaki uygun aralık, püskürtme işlemleri ve konveyör hareketi için önemlidir.
Asılı iş parçaları karbon çelik püskürtme kabinine girer.
Operatörler, manuel püskürtme tabancaları kullanarak elektrostatik olarak yüklenmiş toz uygular.
Püskürtme teknikleri, özellikle köşeler, kaynaklı eklemler ve gömülü bölümler etrafında, iş parçası şekline göre ayarlanabilir.
Gerekli kaplama kalınlığı, toz spesifikasyonu ve bitmiş ürün gereksinimleri tarafından belirlenir.
Püskürtmeden sonra konveyör, kaplanmış iş parçalarını kürleme fırınına taşır.
Kontrollü ısıtma, toz kaplamanın erimesine ve akmasına neden olur. Termoset toz kaplamalar daha sonra belirtilen özelliklerini geliştirmek için kimyasal çapraz bağlama işlemine tabi tutulur.
Kürleme sistemi, iş parçası boyutları, metal kalınlığı, gerekli metal sıcaklığı ve üretim kapasitesi dikkate alınarak toz üreticisinin gereksinimlerine göre tasarlanır.
Kürlemeden sonra kaplanmış bileşenler doğal soğutma alanına geçer.
İş parçaları, güvenli kullanım ve boşaltma için yeterince soğuyana kadar bu bölümde kalır.
Soğutma düzenlemesi, ürün kütlesine, konveyör hızına ve mevcut fabrika alanına göre geliştirilir.
Soğutmadan sonra operatörler bitmiş ürünleri konveyörden çıkarır.
Kaplanmış bileşenler daha sonra kalite kontrol, montaj, paketleme veya diğer üretim operasyonlarına devam edebilir.
Tipik muayene öğeleri kaplama kalınlığı, görünüm, yapışma ve görünür yüzey kusurlarını içerir.
Manuel ve otomatik toz püskürtme sistemleri farklı üretim gereksinimlerini karşılar.
| Özellik | Manuel Toz Püskürtme | Otomatik Toz Püskürtme |
|---|---|---|
| Uygulama Yöntemi | Operatör kontrollü püskürtme tabancaları | Programlanmış veya mekanik olarak kontrol edilen püskürtme tabancaları |
| Ürün Esnekliği | Sık ürün değişiklikleri için uygundur | Tekrarlanabilir ürün geometrileri için etkilidir |
| Karmaşık Yüzeyler | Operatörler püskürtme pozisyonlarını doğrudan ayarlayabilir | Ek tabancalar veya manuel rötuş gerektirebilir |
| Üretim Kapasitesi | Operatör kullanılabilirliğine ve iş parçası karmaşıklığına bağlıdır | Uygun ürünler için daha yüksek verimi destekleyebilir |
| İlk Ekipman Yatırımı | Genellikle daha düşük | Genellikle daha yüksek |
| İşgücü Gereksinimleri | Püskürtme operatörleri gerektirir | Doğrudan püskürtme işgücünü azaltır ancak sistem denetimi gerektirir |
| Süreç Tekrarlanabilirliği | Operatör tekniğinden etkilenir | Yerleşik püskürtme programları için daha tutarlıdır |
| Ekipman Ayarı | Doğrudan manuel ayar | Mekanik veya programlanmış ayar |
| Tipik Uygulamalar | Karışık ürün ve değişken parti üretimi | Tekrarlayan üretim ve tutarlı iş parçası tasarımları |
Toz transfer verimliliği yalnızca uygulamanın manuel veya otomatik olmasına bağlı olarak belirlenemez. Aynı zamanda püskürtme ekipmanına, toz özelliklerine, iş parçası geometrisine, topraklamaya, hava akışına ve işletme parametrelerine de bağlıdır.
Manuel püskürtme, operatörlerin kaplama sürecini farklı boyut ve geometrilere sahip ürünlere uyarlamasına olanak tanır.
Bu, birden fazla ürün türüyle veya değişen üretim programlarıyla uğraşan üreticiler için kullanışlıdır.
Baş üstü konveyör, bileşenleri püskürtme, kürleme ve soğutma arasında taşır, tekrarlanan manuel harekete olan ihtiyacı azaltır.
Üretim hattı, başlangıç operasyonu sırasında otomatik püskürtme tabancaları gerektirmeden entegre bir kaplama süreci sağlar.
Ayrılmış kurulum pozisyonları, orijinal tasarım sırasında gelecekteki püskürtme otomasyonunun dikkate alınmasına olanak tanır.
Karbon çelik püskürtme kabini, farklı iş parçası boyutları ve operatör düzenlemeleri için özelleştirilebilen sağlam bir endüstriyel muhafaza sağlar.
Konveyör hattı, püskürtme kabini, kürleme fırını ve soğutma alanı, mevcut atölye alanına ve gerekli malzeme akışına göre düzenlenir.
Bu manuel toz boya hattı, aşağıdakiler dahil olmak üzere farklı üretilmiş metal ürünler için uyarlanabilir:
Metal mobilya çerçeveleri
Elektrik kabinetleri ve muhafazaları
Makine bileşenleri
Yapısal çelik yapılar
Depolama rafları ve raflar
Endüstriyel ekipman çerçeveleri
Metal braketler ve destekler
Tarım makineleri parçaları
Metal kapılar ve aksesuarlar
Genel yapısal metal bileşenler
Ekipman konfigürasyonu, iş parçası boyutlarına, kaplama gereksinimlerine, üretim kapasitesine ve taşıma koşullarına göre seçilir.
CHG, her toz boya üretim hattını müşterinin gerçek üretim gereksinimlerine göre geliştirir.
| Parametre | Özelleştirme Kapsamı |
|---|---|
| İş Parçası Malzemesi | Çelik, alüminyum ve diğer uygun iletken metaller |
| Maksimum Boyutlar | Ürün spesifikasyonlarına göre |
| Maksimum Ağırlık | Konveyör ve askı tasarımına göre |
| Püskürtme Kabini | Karbon çelik, özelleştirilmiş boyutlar |
| Toz Uygulaması | Manuel elektrostatik püskürtme tabancaları |
| Otomatik Püskürtme İmkanı | Ayrılmış kurulum pozisyonları |
| Konveyör | Baş üstü konveyör sistemi |
| Konveyör Hızı | Üretim gereksinimlerine göre hesaplanır |
| Yükleme ve Boşaltma | Manuel |
| Ön İşlem | Alt tabaka ve kaplama gereksinimlerine göre |
| Kürleme Fırını | Toz ve iş parçası özelliklerine göre tasarlanmıştır |
| Soğutma | Doğal soğutma |
| Toz Emme | Püskürtme gereksinimlerine göre yapılandırılır |
| Kontrol Sistemi | Proje bazlı |
| Atölye Yerleşimi | Özelleştirilmiş |
Uygun bir üretim hattı yerleşimi ve fiyat teklifi geliştirmek için lütfen şunları sağlayın:
İş parçası çizimleri veya fotoğrafları
Ürün malzemesi
Maksimum uzunluk, genişlik ve yükseklik
Maksimum iş parçası ağırlığı
Gerekli saatlik veya günlük üretim kapasitesi
Askı başına ürün sayısı
Gerekli toz boya kalınlığı
Toz tipi ve kaplama spesifikasyonları
Renk sayısı
Renk değiştirme sıklığı
Yüzey ön işlem gereksinimleri
Mevcut atölye boyutları
Fabrika net yüksekliği
Mevcut ısıtma enerjisi
Yerel elektrik beslemesi
Gelecekteki otomasyon planları
Bu bilgilere dayanarak CHG, baş üstü konveyör, karbon çelik toz püskürtme kabini, manuel püskürtme ekipmanı, toz emme sistemi, kürleme fırını, soğutma bölümü ve gelecekteki otomatik püskürtme için hükümlerini kapsayan entegre bir ekipman teklifi geliştirebilir.
CHG, entegre malzeme taşıma ile esnek kaplama ekipmanı arayan endüstriyel üreticiler için eksiksiz toz boya üretim hattı çözümleri sunar.
Bu konfigürasyon şunları birleştirir: manuel elektrostatik püskürtme, bir karbon çelik toz püskürtme kabini, baş üstü konveyör taşımacılığı, termal kürleme ve ayrılmış otomatik püskürtme pozisyonları.
Üretim hattı, potansiyel gelecekteki genişlemeyi göz önünde bulundurarak mevcut üretim gereksinimlerini karşılamak üzere tasarlanmıştır.
İş parçası spesifikasyonlarınız, üretim kapasiteniz ve atölye koşullarınızla CHG ile iletişime geçerek özelleştirilmiş bir manuel toz boya hattı teklifi ve fiyat teklifi alın.