|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-17 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Otomatik Alüminyum Profil Toz Boya Hattı
Alüminyum Ekstrüzyonlar için Entegre Toz Son İşlem Sistemi
Bu otomatik toz boya hattı, farklı uzunluk, kesit ve uygulama gereksinimlerine sahip alüminyum profillerin sürekli yüzey işlemleri için geliştirilmiştir.
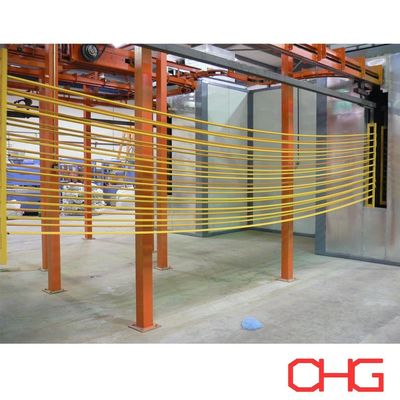
Bir baş üstü konveyör sistemi, profilleri ana işleme bölümleri boyunca taşıyarak istikrarlı iş parçası hareketi sağlar ve ön işlem, kurutma, toz uygulama, kürleme ve soğutmayı entegre bir üretim akışına bağlar.
Farklı profil türlerini veya üretim partilerini işlerken esnekliği korumak için manuel yükleme ve boşaltma kullanılır. Sistemin tamamı müşterinin ürünlerine, gerekli çıktıya, kaplama standartlarına ve mevcut atölye alanına göre tasarlanmıştır.
Ana Sistem Özellikleri
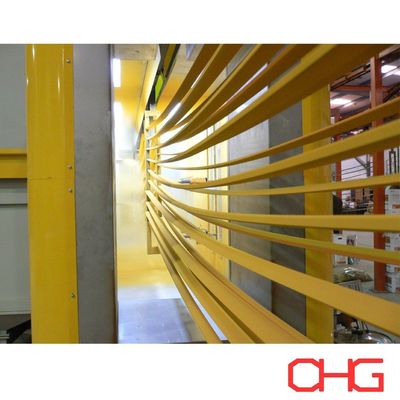
Sürekli Havai Taşımacılık
Havai konveyör, alüminyum profillerin farklı proses aşamaları arasında sürekli hareketini sağlarken, malzeme taşıma için gereken atölye alanı miktarını azaltır.
Konveyör konfigürasyonu aşağıdakilere göre belirlenir:
Profil uzunluğu ve kesiti
İş parçası ağırlığı
Askı başına profil sayısı
Gerekli üretim kapasitesi
Askı aralığı
İşlem süresi
Fabrika net yüksekliği
Özelleştirilmiş askılar, ön işlem, püskürtme ve kürleme boyunca iş parçasının uygun şekilde konumlandırılmasını sağlayacak şekilde tasarlanabilir.
Esnek Manuel Yükleme ve Boşaltma
Profiller yükleme istasyonundaki konveyör askılarına manuel olarak yerleştirilip, kaplama ve soğuma sonrasında çıkartılır.
Bu düzenleme, karmaşık otomatik yükleme ekipmanı gerektirmeden farklı uzunluk ve kesit geometrisine sahip ürünlerin taşınmasında esneklik sağlar.
Otomatik Toz Uygulaması
Püskürtme bölümünde sürekli toz uygulaması için otomatik elektrostatik püskürtme tabancaları ve pistonlu cihazlar kullanılabilir.
Ürün geometrisinin ilave kapsam gerektirdiği durumlarda, hatta manuel rötuş istasyonları da dahil edilebilir.
Tipik Üretim Süreci
Komple bir alüminyum profil kaplama işlemi şu şekilde düzenlenebilir:
Yükleme → Yüzey Temizleme → Kimyasal Ön Arıtma → Nem Kurutma → Elektrostatik Toz Püskürtme → Kürleme → Soğutma → Muayene → Boşaltma
Kesin ön işlem sırası ve kaplama parametreleri, alüminyum alaşımına, gerekli son kata, korozyon performansına ve seçilen toz sistemine göre belirlenir.
1. Yüzey Temizliği
Kimyasal işlemden önce kirleticilerin alüminyum yüzeyden uzaklaştırılması gerekir.
Temizleme aşağıdaki gibi maddeleri ortadan kaldırmak için tasarlanmıştır:
Yağ ve gres
Toz
Ekstrüzyon kalıntıları
Kontaminasyonun ele alınması
Diğer yüzey yabancı maddeleri
Etkili temizlik, alt tabakayı sonraki kimyasal işlemlere hazırlar ve istikrarlı kaplama performansına katkıda bulunur.
2. Alüminyum Ön Arıtma
Temizlendikten sonra profiller uygun bir kimyasal ön işlemden geçirilir.
Kaplama spesifikasyonuna bağlı olarak proses şunları içerebilir:
Yağ alma
Su durulama
Dağlama veya yüzey işleme
Ek durulama
Dönüşüm tedavisi
Son durulama
Alüminyum profiller için istenilen kaplama performansına ve proje özelliklerine göre uygun kromatlı veya kromsuz dönüşüm işlemleri seçilebilir.
Ön arıtma, profil geometrisine, üretim kapasitesine, kimyasal prosese ve fabrika koşullarına bağlı olarak püskürtme veya daldırma sistemi olarak tasarlanabilmektedir.
3. Nem Kurutma
Profiller ıslak ön işlem aşamalarından sonra kurutma bölümüne girer.
Toz uygulaması için uygun yüzey koşullarının sağlanması amacıyla elektrostatik püskürtme öncesinde kalan su uzaklaştırılır.
Kuruma sıcaklığı ve kalma süresi profil boyutlarına, kesit kalınlığına, konveyör hızına ve gerekli üretim kapasitesine göre belirlenir.
4. Elektrostatik Toz Püskürtme
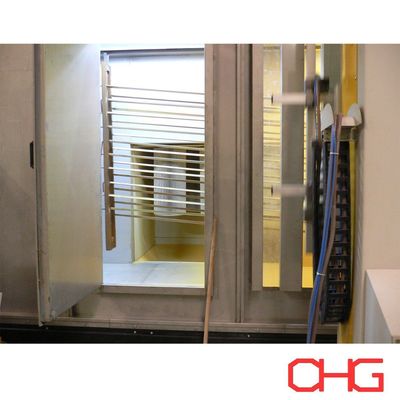
Kurutulan profiller toz püskürtme kabinine taşınır.
Elektrostatik püskürtme tabancaları, topraklanmış alüminyum iş parçalarına çekilen toz parçacıklarını şarj eder.
Uygulama sistemi aşağıdakilerle yapılandırılabilir:
Otomatik toz püskürtme tabancaları
Karşılıklılar
Manuel rötuş tabancaları
Toz besleme ekipmanı
Toz geri kazanım sistemi
Tabanca miktarı, konumlandırma ve püskürtme düzeni profil kesitine, konveyör hızına, üretim kapasitesine ve gerekli kaplama kapsamına göre seçilir.
5. Toz Kürleme
Püskürtme işleminden sonra kaplanan alüminyum profiller kür fırınına girer.
Kontrollü ısıtma, uygulanan tozun erimesine, akmasına ve sürekli bir kaplama filmi halinde çapraz bağlanmasına neden olur.
Kürleme sistemi aşağıdakilere göre tasarlanmıştır:
Toz üreticisinin kürleme spesifikasyonu
Gerekli metal sıcaklığı
Alüminyum profil kalınlığı
İş parçası boyutları
Konveyör hızı
Üretim kapasitesi
Gerekli kaplama yapışmasını, görünümünü ve mekanik özelliklerini elde etmek için doğru kürleme koşulları önemlidir.
6. Soğutma
Profiller kürleme fırınından çıktıktan sonra bir soğutma alanından geçer.
Hat kapasitesine, iş parçası sıcaklığına ve mevcut fabrika alanına göre doğal veya basınçlı hava soğutması seçilebilir.
Yeterince soğuduktan sonra profiller güvenli bir şekilde incelenebilir ve boşaltılabilir.
7. Kaplama Kalitesi Kontrolü
Bitmiş alüminyum profiller geçerli kaplama gereksinimlerine göre kontrol edilebilir.
Tipik denetim öğeleri şunları içerir:
Kuru film kalınlığı
Yüzey görünümü
Renk ve parlaklık
Yapışma
Kaplama bütünlüğü
Görünür yüzey kusurları
Müşterinin kalite standartlarına ve ürün uygulamasına göre ek testler belirlenebilir.
Toz Geri Kazanımı ve Renk Değişimi
Püskürtme kabini, aşırı püskürtülmüş tozu toplamak için uygun bir toz geri kazanım sistemi ile entegre edilebilir.
Kurtarma ekipmanı aşağıdakilere göre seçilir:
Üretim hacmi
Toz renk sayısı
Renk değiştirme sıklığı
Toz geri kazanım gereksinimleri
Gerekli kabin temizliği süresi
Sık sık renk değiştiren üreticiler için, ilk üretim hattı tasarımı sırasında püskürtme kabini ve geri kazanım konfigürasyonu birlikte düşünülmelidir.
Uygulamalar
Hat, aşağıdaki gibi alüminyum ürünleri kaplamak için tasarlanabilir:
Mimari profiller
Pencere ve kapı çerçeveleri
Giydirme cephe profilleri
Endüstriyel alüminyum ekstrüzyonlar
Mobilya profilleri
Dekoratif alüminyum bileşenler
Güneş paneli çerçeveleri
Sistem profilleri oluşturma
Taşıma bileşenleri
Diğer ekstrüde alüminyum ürünler
Projeye Özel Mühendislik
Her alüminyum profil kaplama hattı, sabit bir ekipman konfigürasyonu kullanmak yerine müşterinin gerçek üretim koşullarına göre geliştirilir.
Üretim hattı tasarımını hazırlamak için aşağıdaki bilgiler önemlidir:
Profil çizimleri ve kesitleri
Maksimum ve minimum profil uzunlukları
İş parçası boyutları ve ağırlığı
Gerekli saatlik veya günlük kapasite
Askı başına profiller
Kaplama özellikleri
Ön arıtma gereksinimleri
Toz tipi
Renk sayısı ve renk değiştirme sıklığı
Fabrika boyutları ve net yükseklik
Mevcut ısıtma enerjisi
Yerel elektrik kaynağı
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak, ön arıtma sistemini, nem kurutma bölümünü, baş üstü konveyörü, toz püskürtme kabinini, otomatik uygulama ekipmanını, toz geri kazanım sistemini, kürleme fırınını, soğutma bölümünü, kontrol sistemini ve üretim hattı düzenini kapsayan eksiksiz bir çözüm tasarlayabiliriz.
Özelleştirilmiş teknik teklif ve fiyat teklifi için alüminyum profil spesifikasyonlarınız ve üretim gereksinimlerinizle ilgili olarak bizimle iletişime geçin.