| Marka Adı: | CHG |
| Model Numarası: | AC-16 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-200,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Hastane Yatakları için Manuel Toz Boya Üretim Hattı
Tıbbi Yatak Çerçeveleri ve Bileşenleri için Özelleştirilmiş Toz Boya Sistemi
Bu manuel toz boya üretim hattı, hastane yatakları, tıbbi yatak çerçeveleri ve ilgili fabrikasyon metal bileşenler için tasarlanmıştır.
Hastane yatağı yapıları genellikle çelik borular, kaynaklı bağlantılar, köşeler, braketler ve girintili alanları içerir. Bu geometriler esnek püskürtme açıları ve dikkatli toz uygulaması gerektirebilir. Manuel elektrostatik püskürtme sistemi, operatörlerin püskürtme konumunu gerçek iş parçasına göre ayarlamasına olanak tanır; bu da onu farklı yatak modelleri veya küçük ila orta ölçekli üretim partileri kullanan üreticiler için pratik bir çözüm haline getirir.
Üretim hattının tamamı, müşterinin ürünlerine ve gerekli üretim kapasitesine göre yüzey ön işlemi, nem kurutma, manuel toz püskürtme, kürleme, soğutma ve malzeme taşıma işlemlerini entegre edecek şekilde özelleştirilebilir.
Tipik Üretim Süreci
Komple bir hastane yatağı toz kaplama prosesi şu şekilde yapılandırılabilir:
Yükleme → Yüzey Ön İşlem → Nem Kurutma → Manuel Toz Püskürtme → Toz Kürleme → Soğutma → Denetim → Boşaltma
Detaylı proses ve ekipman konfigürasyonu alt tabaka malzemesine, iş parçası boyutlarına, üretim hacmine ve gerekli kaplama performansına göre belirlenir.
Yüzey Ön İşlemi
Uygun ön işlem, güvenilir toz kaplama performansının temelini oluşturur.
Püskürtmeden önce hastane yatağı çerçevelerinin ve bileşenlerinin aşağıdaki gibi kirletici maddeleri gidermek üzere temizlenmesi gerekir:
Yağ ve gres
Toz ve kir
Kaynak kalıntıları
Kontaminasyonun işlenmesi
Diğer yüzey yabancı maddeleri
İş parçası malzemesi ve kaplama gereksinimlerine bağlı olarak ön işlem süreci şunları içerebilir:
Yağ alma
Su durulama
Yüzey koşullandırma
Fosfatlama veya diğer dönüşüm tedavisi
Son durulama
Ön arıtma sistemi, ürün geometrisine ve üretim gereksinimlerine göre püskürtme veya daldırma konfigürasyonu olarak tasarlanabilir.
Nem Kurutma
Islak ön işlemden sonra, toz uygulamasından önce kalan nem giderilir.
Kurutma bölümü, işlenen iş parçalarını elektrostatik püskürtmeye hazırlar ve kalan yüzey nemi ile ilişkili kaplama kusurlarının önlenmesine yardımcı olur.
Kurutma koşulları iş parçası boyutlarına, malzeme kalınlığına, konveyör düzenine ve üretim kapasitesine göre seçilir.
Manuel Elektrostatik Toz Püskürtme
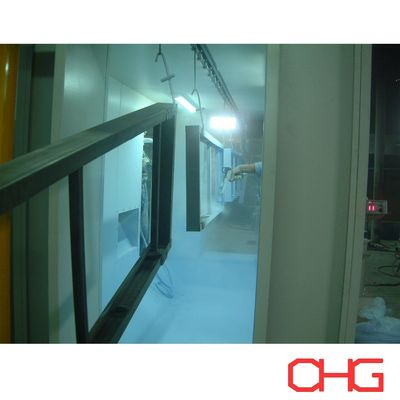
Toz uygulama bölümünde manuel elektrostatik püskürtme tabancaları kullanılır ve bu sayede operatörler püskürtme işlemini her hastane yatağı bileşeninin geometrisine göre kontrol edebilir.
Sabit bir otomatik püskürtme modeliyle karşılaştırıldığında, manuel çalıştırma, kaplama sırasında daha fazla esneklik sağlar:
Borulu yapılar
Kaynaklı bağlantılar
Köşeler ve kenarlar
Parantez
Gömme bölümler
Farklı boyutlara sahip bileşenler
Sık sık değişen ürün modelleri
Operatörler, karmaşık yüzeylerdeki toz kaplamasını iyileştirmek için püskürtme açısını, mesafesini ve uygulama desenini ayarlayabilir.
Toz Püskürtme Kabini ve Geri Kazanımı
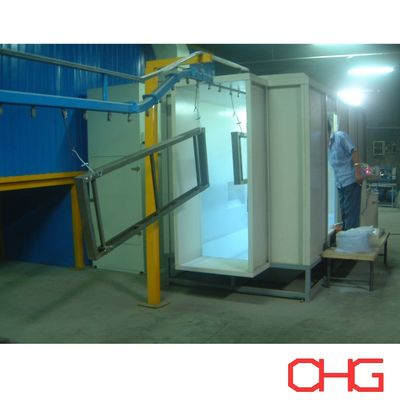
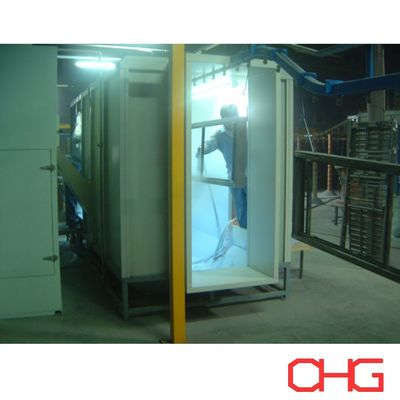
Manuel püskürtme, uygun bir ekstraksiyon ve geri kazanım sistemi ile donatılmış özel bir toz püskürtme kabininde gerçekleştirilir.
Üretim gereksinimlerine bağlı olarak sistem şunları içerebilir:
Manuel elektrostatik püskürtme tabancaları
Toz besleme ekipmanı
Sprey kabini
Ekstraksiyon sistemi
Toz filtreleme veya geri kazanım ekipmanı
Toz toplama ekipmanları
Kabin boyutları ve operatör pozisyonları, maksimum hastane yatağı boyutlarına ve gerekli püskürtme erişimine göre tasarlanmıştır.
Malzeme Taşıma Sistemi
Üretim kapasitesi ve fabrika koşullarına göre farklı konveyör düzenlemeleri seçilebilir.
Olası konfigürasyonlar şunları içerir:
Sürekli havai konveyör
Güç ve Serbest konveyör
Özelleştirilmiş askıya alınmış taşıma sistemi
Daha küçük üretim hacimleri için manuel aktarım
Konveyörlü hatlar için hastane yatağının iskelet yapısına, ağırlığına, kaplama yönüne ve gerekli üretim kapasitesine göre uygun askılar tasarlanmaktadır.
Farklı yatak modelleri ve bileşen boyutları için esneklik sağlamak amacıyla manuel yükleme ve boşaltma muhafaza edilebilir.
Toz Kürleme
Püskürtme işleminden sonra kaplanmış bileşenler kürleme fırınına aktarılır.
Kontrollü ısıtma, toz kaplamanın erimesine, akmasına ve kimyasal olarak çapraz bağlanmasına neden olarak sürekli bir kaplama filmi oluşturur.
Kürleme işlemi aşağıdakilere göre tasarlanmıştır:
Toz üreticisinin spesifikasyonu
İş parçası malzemesi
Metal kalınlığı
Ürün geometrisi
Gerekli üretim kapasitesi
Gerekli kaplama performansı
Bitmiş kaplamanın amaçlanan yapışma, görünüm, mekanik özellikler ve dayanıklılığını elde etmek için doğru kürleme önemlidir.
Soğutma ve Kalite Kontrol
Kürlemenin ardından kaplanmış bileşenler, boşaltma ve sonraki taşıma öncesinde soğutulur.
Bitmiş ürünler daha sonra üreticinin kaplama gereksinimlerine göre incelenebilir.
Tipik inceleme öğeleri şunları içerebilir:
Kaplama kalınlığı
Yüzey görünümü
Renk ve parlaklık
Yapışma
Kaplama bütünlüğü
Kaynakların ve köşelerin etrafındaki kapsama alanı
Görünür yüzey kusurları
Müşterinin ürün ve kalite standartlarına göre ek testler belirlenebilir.
Hastane Yatağı İmalatının Avantajları
Karmaşık Yapıların Esnek Kapsamı
Manuel püskürtme tabancaları, boru şeklindeki çerçeveleri, kaynaklı düzenekleri, köşeleri ve girintili alanları kaplarken operatörlerin püskürtme açılarını ve konumlarını değiştirmesine olanak tanır.
Çoklu Ürün Modellerine Uygun
Sistem, kapsamlı otomatik püskürtme programı değişiklikleri gerektirmeden farklı hastane yatağı tasarımlarına uyum sağlayabilir.
Küçük ve Orta Ölçekli Üretim Partileri için Pratik
Manuel toz uygulaması, tam püskürtme otomasyonunun gerekli olmadığı durumlarda kaplama esnekliği, ekipman yatırımı ve üretim verimliliği arasında uygun bir denge sağlayabilir.
Tutarlı Yüzey İşlemi
Uygun ön işlem, püskürtme, kürleme ve kalite kontrol ile üretim hattı, hastane yatağı bileşenleri için tekdüze ve dayanıklı bir yüzey sağlayabilir.
Genişletilebilir Üretim Yapılandırması
Gelecekte üretimin arttığı durumlarda hat, otomatik püskürtme tabancaları ve pistonlu cihazlar da dahil olmak üzere daha sonraki otomasyon yükseltmeleri dikkate alınarak tasarlanabilir.
Özelleştirilmiş Toz Boya Hattı Tasarımı
Her hastane yatağı toz boya hattı müşterinin üretim koşullarına göre tasarlanmaktadır.
Sistem tasarımına ilişkin önemli bilgiler şunları içerir:
Ürün çizimleri veya fotoğrafları
Maksimum iş parçası boyutları
İş parçası malzemesi
Maksimum ağırlık
Gerekli saatlik veya günlük kapasite
Ürün çeşitleri
Gerekli kaplama performansı
Ön arıtma gereksinimleri
Toz özellikleri
Renk sayısı ve renk değiştirme sıklığı
Fabrika boyutları ve net yükseklik
Mevcut ısıtma enerjisi
Yükleme ve boşaltma gereksinimleri
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak, ön arıtma sistemi, kurutma bölümü, malzeme taşıma sistemi, toz püskürtme kabini, manuel elektrostatik püskürtme ekipmanı, toz geri kazanım sistemi, kürleme fırını, soğutma alanı, kontrol sistemi ve komple üretim hattı yerleşimini kapsayan özelleştirilmiş bir çözüm geliştirebiliriz.
Özelleştirilmiş toz boya hattı teklifi ve teklifi için hastane yatağı spesifikasyonlarınız ve üretim gereksinimlerinizle ilgili olarak bizimle iletişime geçin.
![]()