|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-18 |
| Adedi: | 1 Takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,T/T,D/P |
| Tedarik Yeteneği: | Yılda 10 Set |
Alüminyum ekstrüzyonları için otomatik toz kaplama üretim hattı
Mimarlık ve Endüstriyel Alüminyum Profilleri için Özel Bitirme Sistemi
Bu otomatik toz kaplama üretim hattı, farklı uzunluklar, kesimler ve kaplama gereksinimleri olan alüminyum profiller ve ekstrüde alüminyum bileşenler için tasarlanmıştır.
Sistem, yüzey ön işleme, kurutma, elektrostatik toz uygulaması, sertleştirme, soğutma ve malzeme işlemeyi koordineli bir üretim sürecine entegre eder.Bir hava taşıyıcı sistemi, profilleri ana tedavi bölümleri arasında taşır, El yükleme ve boşaltma farklı ürün boyutlarını ve üretim partilerini işlemek için esneklik sağlar.
Her hat, müşterinin alüminyum ürünlerine, gerekli çıkışa, kaplama özelliklerine, fabrika boyutlarına ve istenen otomasyon seviyesine göre özelleştirilir.
Alüminyum Profili Kaplama İşlemi Tamamlandı
Tipik bir üretim dizisi şu şekilde yapılandırılabilir:
El ile yükleme → Yüzey ön işleme → Nemle kurutma → Elektrostatik toz püskürtme → Toz kurulaması → Soğutma → Denetim → Elle boşaltma
Detaylı ön işleme ve kaplama süreci alüminyum alaşımına, yüzey durumuna, gerekli korozyon performansına ve uygulanabilir sonlandırma özelliklerine göre seçilir.
Alüminyum Yüzey Ön İşleme
Toz uygulamadan önce doğru bir yüzey hazırlığı gereklidir.
Alüminyum profiller, kaplamanın yapışmasını ve görünümünü etkileyebilecek yağ, toz, ekstrüzyon kalıntıları, oksitler ve diğer kirleticiler içerebilir.
Projenin gereksinimlerine bağlı olarak, ön işleme süreci aşağıdaki aşamaları içerebilir:
Yağsızlaştırma
Suyla akıtma
Çizim veya yüzey işleme
Ek durulama
Gerektiğinde yüzey kondisyonu
Dönüştürme işlemi
Son yıkama
Alüminyum ürünleri için, gerekli kaplama sistemine ve çevresel gereksinimlere göre uygun kromat veya kromsuz dönüşüm süreçleri seçilebilir.
Ön işleme, profil geometrisine, üretim kapasitesine, kimyasal sürece ve fabrika koşullarına bağlı olarak bir püskürtme veya daldırma sistemi olarak tasarlanabilir.
Nemli Kurutma
Islak önceden işleme alındıktan sonra, alüminyum profiller toz püskürtmeden önce kalıntı suyu çıkarmak için kurutma bölümünden geçerler.
Düzgün kurutulmuş bir yüzey, elektrostatik toz uygulaması için daha istikrarlı koşullar sağlar ve nemle ilgili kaplama kusurlarının önlenmesine yardımcı olur.
Kurutma koşulları profilin boyutlarına, hat hızına, ön işleme sürecine ve üretim gereksinimlerine göre belirlenir.
Otomatik Elektrostatik Toz püskürtme
Kurutulduktan sonra, profiller toz püskürtme kabinesine girer.
Otomatik elektrostatik püskürtme tabancaları, topraklanmış alüminyum yüzeylerine yüklü toz parçacıklarını uyguluyor.Taşıyıcı hızı, ve gerekli kaplama kaplaması.
Uygulamaya bağlı olarak, toz kaplama bölümü şunları içerebilir:
Otomatik elektrostatik püskürtme tabancaları
Karşılaştırıcılar
El ile ayarlama istasyonları
Barut tedarik cihazı
Toz geri kazanım sistemi
Renk değiştirme ekipmanları
Ürünler, daha fazla kapsama gerektiren içe çekilmiş alanlar veya karmaşık kesit özellikleri içerdiğinde, manuel düzeltme otomatik püskürtme ile birleştirilebilir.
Toz Geri Kazanma Sistemi
Aşırı püskürtülmüş toz uygun bir geri kazanma sistemi ile toplanabilir.
Geri kazanım konfigürasyonu aşağıdaki gibi faktörlere göre seçilir:
Üretim kapasitesi
Renk sayısı
Renk değişim sıklığı
Toz kullanım gereksinimleri
Çöğütme kabin konfigürasyonu
Gerekli temizlik süresi
Müşterinin üretim stratejisine ve toz kaplama gereksinimlerine göre farklı geri kazanım çözümleri dahil edilebilir.
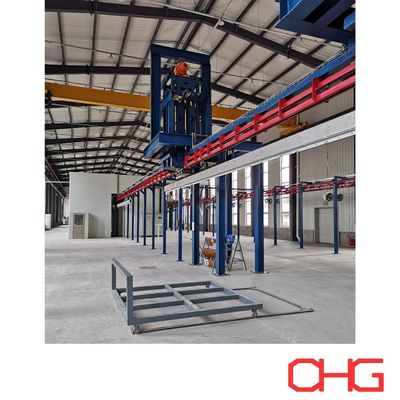
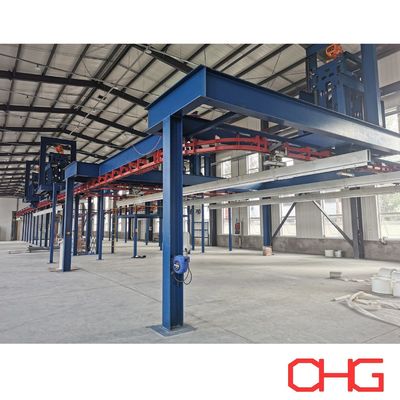
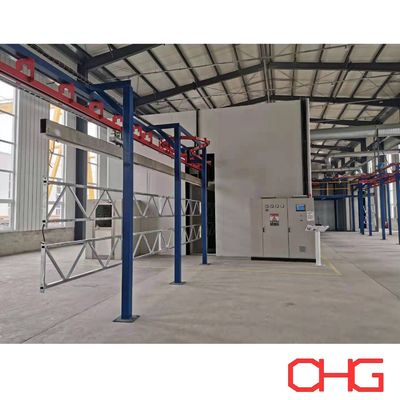
Uçak taşıyıcı sistemi
Üst taşıyıcı, farklı üretim aşamalarını birbirine bağlar ve alüminyum profillerin kaplama hattı boyunca kontrollü hareketini sürdürür.
Taşıyıcı sistemi aşağıdakilere göre tasarlanmıştır:
Profil uzunluğu
İş parçasının ağırlığı
Hanger başına profiller
Gerekli üretim kapasitesi
Koltuk araları
Hat hızı
Fabrika açık yüksekliği
Ekipman düzenlemesi
Gerekli üretim akışına bağlı olarak, sürekli bir hava taşıyıcı veya Güç ve Serbest taşıyıcı dikkate alınabilir.
Özel askılar ayrıca alüminyum profilin geometrisine ve gerekli kaplama yönelimine göre geliştirilebilir.
Toz kurulaması
Toz uygulandıktan sonra, kaplama profilleri sertleştirme fırına taşınır.
Kontrollü ısıtma koşullarında, uygulanan toz erir, akıp gider ve sürekli bir kaplama filmi oluşturmak için kimyasal olarak çapraz bağlantı kurar.
Sertleştirme performansı sadece fırın havasının sıcaklığına değil aynı zamanda alüminyum profillerin gerçek metal sıcaklığına da bağlıdır.:
Toz üreticisinin sertleştirme özelliği
Profil boyutları
Alüminyum bölüm kalınlığı
Taşıyıcı hızı
Üretim kapasitesi
Gerekli kaplama performansı
Müşterinin mevcut enerji kaynağına ve fabrika koşullarına göre uygun ısıtma yöntemleri seçilebilir.
Soğutma ve Son Denetim
Sertleştirildikten sonra, profiller boşaltmadan önce soğutma bölümünden geçerler.
Yeterince soğutulduktan sonra, bitmiş ürünler gerekli kalite özelliklerine göre kontrol edilebilir.
Tipik denetim öğeleri şunları içerebilir:
Kaplama kalınlığı
Yüzey görünümü
Renk
Parlaklık
Bağlantı
Kaplama tekdüzeliği
Görünür yüzey kusurları
Müşterinin kaplama standartlarına ve nihai kullanım gereksinimlerine göre ek performans testleri belirlenebilir.
Esnek yükleme ve boşaltma
El yükleme ve boşaltma, hattın farklı uzunluklarda, kesimlerde ve parti miktarlarında profilleri işlediğinde pratik esneklik sağlar.
Yükleme düzenlemesi, askı mesafesi ve ürün yönelimi, taşıyıcı konfigürasyonunun gerekli çıkışa uygun olmasını sağlamak için üretim kapasitesi hesaplamalarında birlikte dikkate alınır.
Gerekirse, daha yüksek otomasyon gereksinimleri için diğer malzeme işleme düzenlemeleri de geliştirilebilir.
Tipik Uygulamalar
Otomatik alüminyum profilli toz kaplama hatları aşağıdaki ürünler için tasarlanabilir:
Mimarlık alüminyumu ekstrüzyonu
Pencere ve kapı profilleri
Perde duvarı bileşenleri
Endüstriyel alüminyum profilleri
Mobilya profilleri
Dekoratif alüminyum ürünleri
Güneş paneli çerçeveleri
Taşıma bileşenleri
Genel ekstrüde alüminyum ürünleri
Farklı uygulamalar farklı ön işleme süreçleri, toz özellikleri, taşıyıcı düzenlemeleri ve sertleştirme koşullarını gerektirebilir.
Özel Alüminyum Profili Toz Kaplama Hatları
Her alüminyum profilli üreticisi için uygun tek bir standart üretim hattı yoktur.Ekipmanın boyutları ve konfigürasyonu, gerçek ürünlere ve gerekli üretim koşullarına göre belirlenmelidir..
Mühendislik için önemli bilgiler şunlardır:
Alüminyum profilli çizimler veya kesimler
Profil uzunluklarının maksimum ve asgari
İş parçasının maksimum boyutları
İş parçasının ağırlığı
Gerekli saatlik veya günlük kapasite
Hanger başına profiller
Gerekli kaplama özellikleri
Ön işleme süreci gereksinimleri
Toz renkleri sayısı
Renk değişim sıklığı
Mümkün fabrika boyutları ve açık yükseklik
Kullanılabilir ısıtma enerjisi
Yerel elektrik koşulları
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak, ön işleme sistemini, nem kurutma bölümünü, üst taşıyıcıyı, toz püskürtme kabinini,Otomatik toz uygulama ekipmanları, toz geri kazanma sistemi, sertleştirme fırını, soğutma bölümü, kontrol sistemi ve tam üretim hattı düzeni.
Alüminyum profilli özellikleriniz ve özel teknik teklif ve teklif için üretim gereksinimlerinizle bizimle iletişime geçin.