|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-20 |
| Adedi: | 1 takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C,D/A,D/P,T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Güç ve Serbest Konveyörlü Otomatik Toz Boya Üretim Hattı
Çeşitli Metal Parçalar İçin Esnek Endüstriyel Boyama Çözümü
Bu otomatik toz boya üretim hattı, farklı boyut, şekil ve yapısal özelliklere sahip metal parçalar için tasarlanmıştır. Sistem, geniş bir endüstriyel ürün yelpazesi için kararlı boyama kalitesi ve verimli üretim sağlamak üzere otomatik toz uygulamayı esnek malzeme elleçleme ile birleştirir.
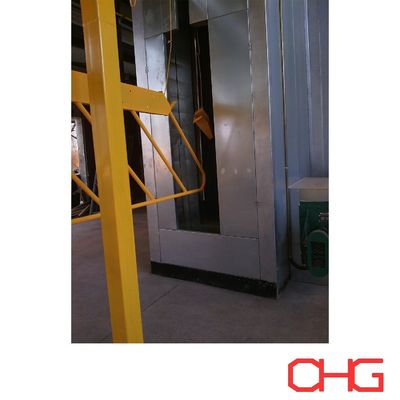
Toz boya kabini, dayanıklı PVC malzemeden yapılmıştır, iyi kimyasal dirence ve endüstriyel boyama ortamlarında güvenilir performansa sahiptir.
Toz uygulaması için, otomatik elektrostatik boya tabancaları manuel rötuş istasyonlarıyla birleştirilir. Otomatik püskürtme birincil boyama işlemini gerçekleştirirken, manuel püskürtme köşeler, girintili alanlar ve karmaşık iş parçası geometrileri için ek kapsama alanı sağlar.
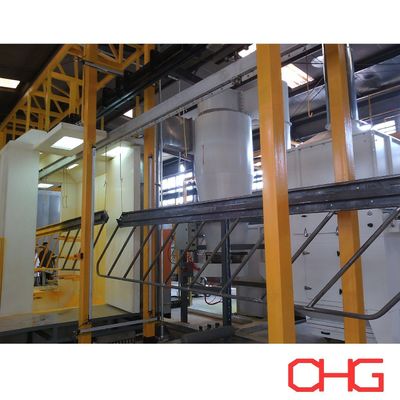
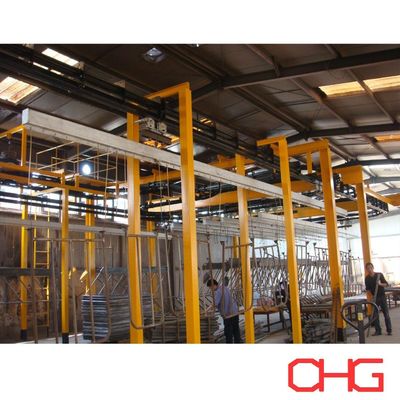
Hat, Güç ve Serbest üst konveyör sistemini benimserken, yükleme ve boşaltma manuel olarak yapılır. Bu konfigürasyon, otomasyon, üretim esnekliği ve verimli iş parçası elleçleme arasında pratik bir denge sağlar.
Ana Özellikler
Çeşitli boyut ve şekillerdeki metal parçalar için uygundur
PVC toz boya kabini
Otomatik elektrostatik toz uygulaması
Ek manuel rötuş püskürtme
Güç ve Serbest üst konveyör
Manuel yükleme ve boşaltma
Esnek üretim düzenlemesi
İş parçası gereksinimlerine göre özelleştirilmiş mühendislik
Otomatik ve Manuel Toz Boyama
Püskürtme bölümü, otomatik boya tabancalarını manuel boyama yeteneği ile birleştirir.
Otomatik püskürtme, ana iş parçası yüzeylerinde tekrarlanabilir toz uygulaması sağlayarak üretim verimliliğini ve boyama tutarlılığını artırmaya yardımcı olur.
Karmaşık yapıdaki parçalar için operatörler aşağıdaki gibi alanlarda manuel rötuş püskürtme yapabilir:
Köşeler ve kenarlar
Girintili bölümler
Kaynaklı alanlar
Düzensiz yüzeyler
Ulaşılması zor yerler
Bu hibrit konfigürasyon, üretim hattının daha geniş bir ürün yelpazesini işlememesini sağlarken kararlı bitirme kalitesini korur.
PVC Toz Boya Kabini
Toz kabini, endüstriyel toz boyama uygulamaları için tasarlanmış bir PVC yapısı kullanır.
Kabin konfigürasyonu şunlara göre mühendislik ile tasarlanabilir:
Maksimum iş parçası boyutları
Otomatik boya tabancası sayısı
Manuel püskürtme gereksinimleri
Konveyör düzenlemesi
Toz toplama yöntemi
Gerekli üretim kapasitesi
Ekstraksiyon ve toplama sistemleri, uygun bir püskürtme ortamını korumak ve aşırı püskürtülmüş tozu toplamak için kabin ile birlikte çalışır.
Güç ve Serbest Üst Konveyör
Üretim hattı, iş parçalarını farklı işlem bölümlerine taşımak için bir Güç ve Serbest konveyör kullanır.
Geleneksel sürekli hareket eden bir konveyörün aksine, bir Güç ve Serbest sistemi taşıyıcı hareketi ve üretim akışı üzerinde daha fazla esneklik sağlar.
İşlem tasarımına bağlı olarak, taşıyıcılar şunlar olabilir:
Üretim aşamaları arasında taşınabilir
Belirlenmiş konumlarda durdurulabilir
Gerektiğinde biriktirilebilir
İşlem gereksinimlerine göre serbest bırakılabilir
Bu esneklik, farklı işlem bölümlerinin farklı çalışma süreleri gerektirmesi durumunda özellikle kullanışlıdır.
Konveyör yönlendirmesi, taşıyıcı aralığı, askı tasarımı, yükleme kapasitesi ve çalışma hızı, gerçek iş parçalarına ve üretim gereksinimlerine göre özelleştirilir.
Manuel Yükleme ve Boşaltma
İş parçaları, belirlenmiş istasyonlarda konveyör sistemine manuel olarak yüklenir ve sistemden çıkarılır.
Manuel elleçleme, üretim hattı farklı boyut, şekil veya asma gereksinimlerine sahip parçaları işlediğinde daha fazla uyarlanabilirlik sağlar.
Ürün geometrisine göre uygun askılar ve armatürler, toz boyama ve kürleme sırasında kararlı nakliye ve uygun konumlandırma sağlamak için tasarlanabilir.
Toz Boya Proses Akışı
Tipik bir toz boya üretim hattı aşağıdaki ana aşamalardan oluşur:
Yüzey Hazırlığı → Ön İşlem → Kurutma → Toz Boyama → Kürleme → Soğutma → Kalite Kontrol
1. Yüzey Hazırlığı
Kimyasal ön işlem ve toz uygulamadan önce, metal iş parçaları uygun şekilde temizlenmelidir.
Yüzey hazırlığının amacı, aşağıdaki gibi kirleticileri gidermektir:
Yağ
Gres
Toz
Kir
İşlem kalıntıları
Diğer yüzey kirliliği
Temiz bir alt tabaka, sonraki ön işlem ve boyama işlemleri için güvenilir bir temel sağlar.
2. Ön İşlem
İlk temizlikten sonra, iş parçaları uygun bir kimyasal ön işlem işleminden geçer.
Belirli işlem, alt tabaka malzemesine, yüzey durumuna ve gerekli korozyon performansına göre seçilir.
Tipik aşamalar şunları içerebilir:
Yağ giderme
Su durulama
Yüzey koşullandırma
Fosfatlama veya diğer dönüşüm işlemi
Son durulama
Uygun ön işlem, boya yapışmasını iyileştirmeye yardımcı olur ve bitmiş boya sisteminin korozyon direncini artırır.
3. Kurutma
Ön işlemden sonra, toz püskürtmeden önce kalan nem giderilir.
İş parçaları, kontrollü ısıtmanın elektrostatik toz uygulaması için yeterince kuru bir yüzey sağladığı bir kurutma bölümünden geçer.
Uygun kurutma, nemle ilgili boyama kusurlarını önlemeye yardımcı olur ve tutarlı bitirme kalitesine katkıda bulunur.
4. Elektrostatik Toz Uygulaması
Hazırlanan iş parçaları toz boya kabinine girer.
Toz parçacıkları, boya tabancaları tarafından elektrostatik olarak yüklenir ve topraklanmış metal iş parçalarına çekilir, gerekli yüzeyler üzerinde eşit bir toz tabakası oluşturur.
Otomatik tabancalar ana püskürtme işlemini gerçekleştirirken, ek kapsama alanının gerekli olduğu yerlerde manuel rötuş kullanılabilir.
Birleşik püskürtme sistemi şunları sağlar:
Tutarlı toz dağılımı
Kararlı boyama kalınlığı
Verimli uygulama
Karmaşık parçaların iyileştirilmiş kapsama alanı
Farklı ürünlerin esnek elleçlenmesi
5. Toz Kürleme
Toz uygulamasından sonra, boyanmış iş parçaları kürleme fırınına taşınır.
Kontrollü ısıtma koşulları altında, toz boya erir, akar ve kimyasal olarak çapraz bağlanarak sürekli ve dayanıklı bir boya filmi oluşturur.
Kürleme parametreleri aşağıdaki gibi faktörlere göre belirlenir:
Toz spesifikasyonu
İş parçası malzemesi
Metal kalınlığı
Ürün geometrisi
Gerekli boyama performansı
Doğru kürleme, bitmiş boyanın gerekli görünümünü ve mekanik özelliklerini elde etmek için esastır.
6. Soğutma
Kürleme fırınından çıktıktan sonra, boyanmış parçalar soğutma aşamasına girer.
İş parçaları, boyayı stabilize etmek ve muayene ve boşaltma sırasında güvenli elleçlemeyi sağlamak için yeterince soğutulur.
7. Kalite Kontrol
Bitmiş parçalar, gerekli boyama spesifikasyonlarına göre muayeneden geçer.
Tipik muayene öğeleri şunları içerir:
Boyama kalınlığı
Yüzey görünümü
Boyama homojenliği
Yapışma
Renk ve parlaklık
Görünür boyama kusurları
Nitelikli ürünler daha sonra boşaltma, montaj, paketleme veya sonraki üretim süreçlerine devam edebilir.
Özelleştirilmiş Toz Boya Hattı Tasarımı
Her toz boya projesinin farklı gereksinimleri vardır. Bu nedenle üretim hatlarımız, müşterinin gerçek ürünlerine, gerekli çıktısına, boyama spesifikasyonlarına ve mevcut fabrika koşullarına göre tasarlanır.
Teknik bir teklif geliştirmek için önemli bilgiler şunları içerir:
İş parçası malzemesi
Maksimum ürün boyutları
Maksimum iş parçası ağırlığı
Gerekli üretim kapasitesi
Ürün çizimleri veya fotoğrafları
Ön işlem gereksinimleri
Boyama performansı gereksinimleri
Renk sayısı ve renk değiştirme sıklığı
Fabrika düzeni ve mevcut alan
Mevcut enerji kaynakları
Gerekli otomasyon seviyesi
Bu parametrelere dayanarak, ön işlem sistemi, Güç ve Serbest konveyör, PVC boya kabini, toz uygulama ekipmanı, kürleme sistemi ve genel üretim hattı düzenini kapsayan özelleştirilmiş bir çözüm geliştirebiliriz.
Özelleştirilmiş bir toz boya hattı teklifi ve fiyat teklifi için ürün spesifikasyonlarınız ve üretim gereksinimlerinizle bize ulaşın.