|
|
| Marka Adı: | CHG |
| Model Numarası: | AC-32 |
| Adedi: | 1 takım |
| Fiyat: | 100,000-300,000 USD |
| Ödeme Şartları: | L/C, D/P, D/A, T/T |
| Tedarik Yeteneği: | Yılda 10 Set |
Uzun metal raflar için otomatik toz kaplama hattı
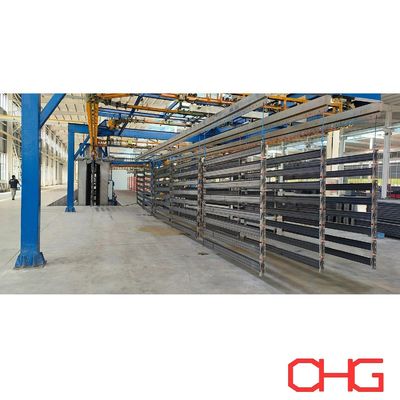
13.5 metrelik askılarla özel toz kaplama sistemi
Bu otomatik toz kaplama üretim hattı, uzun metal raflar ve benzer büyük parçalar için özel olarak tasarlanmıştır.Kaplama süreci boyunca aşırı büyüklükte raf ürünlerinin güvenli ve verimli bir şekilde taşınmasına izin verir..
Toz püskürtme kabını dayanıklı PP (polipropilen) malzemeden yapılmış, mükemmel kimyasal dayanıklılık, korozyon direnci,ve endüstriyel kaplama ortamlarında uzun hizmet ömrü.
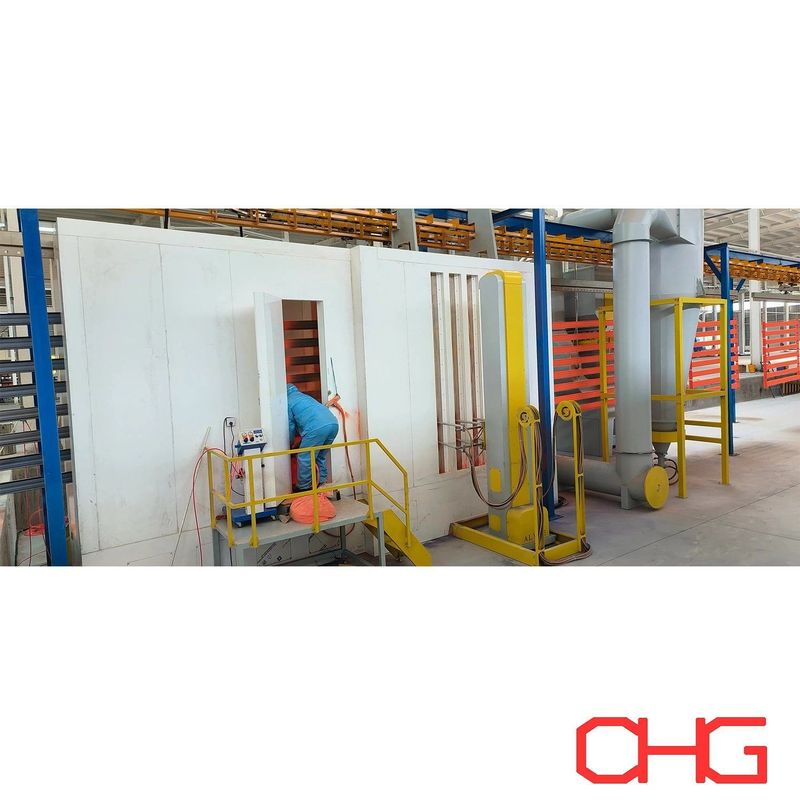
Toz uygulaması için, hat, otomatik elektrostatik püskürtme tabancalarını manuel düzeltme istasyonlarıyla birleştirir. Otomatik püskürtme, ana yüzeylerde verimli ve tekrarlanabilir kaplama sağlar.manuel uygulama, operatörlerin köşeleri kaplamasına izin verir.Bu, bir çok bölgeyi, yerleşik bölgeleri, eklemleri ve erişilmesi zor diğer bölümleri kapsıyor.
Bir güç ve serbest hava taşıyıcı, malzeme taşımacılığı için kullanılır ve farklı işlem aşamaları arasında esnek iş parçası hareketi ve birikimi sağlar.Uzun raf ürünlerinin boyutlarına ve yapısal özelliklerine uyum sağlamak için manuel yükleme ve boşaltma uygulanır..
Ana Özellikleri
13Uzun raf bileşenleri için 0,5 metrelik askı konfigürasyonu
Otomatik elektrostatik toz püskürtme
Karmaşık ve derinleşmiş alanlar için manuel düzeltme
PP toz püskürtücüsü.
Güç ve Ücretsiz hava taşıyıcıları
El yükleme ve boşaltma
Çeşitli raf tasarımları için esnek malzeme taşımacılığı
Özel süreç ve ekipman konfigürasyonu
Güç ve Serbest Taşıyıcı Sistemi
Uzun iş parçalarının işlenmesi, konveyör yönlendirmesinin, askı tasarımının, yükleme kapasitesinin ve mevcut atölyenin dikkatli bir şekilde değerlendirilmesini gerektirir.
Güç ve Serbest taşıyıcı taşıyıcıların üretim gereksinimlerine göre hareket etmelerine, durmalarına ve birikmelerine izin verir.Bu, geleneksel bir sürekli hareketli taşıyıcıdan daha fazla süreç esnekliği sağlar.Özellikle büyük veya düzensiz ürünler için.
The conveyor configuration can be engineered according to: taşıyıcı konfigürasyonu şu şekilde tasarlanabilir:
Maksimum iş parçasının boyutları ve ağırlığı
Koltuk uzunluğu ve aralık.
Gerekli üretim kapasitesi
Süreç döngüsü zamanı
Yükleme ve boşaltma düzenlemesi
Fabrika düzeni ve mevcut yüksekliği
Otomatik ve manuel toz uygulaması
püskürtme bölümü, üretkenliği kaplama esnekliği ile dengelemek için tasarlanmıştır.
Otomatik püskürtme tabancaları, düzenli üretim sırasında tutarlı bir toz uygulaması sağlar, bu da sabit film kalınlığını ve tekrarlanabilir yüzey kalitesini korumaya yardımcı olur.Manual düzeltme istasyonları otomatik sistemi tamamlar. Ürün geometri tamamen otomatik kapsamı zorlaştırır..
Bu kombinasyon, özellikle birden fazla kenar, eklem, köşeler veya yerleşik yüzey içeren raf yapıları için uygundur.
PP toz püskürtücüsü.
Toz kabını, endüstriyel toz kaplama uygulamaları için uygun bir PP yapısı kullanıyor.
Avantajlar şunları içerir:
İyi kimyasal ve korozyon direnci
Dayanıklı inşaat
Kolay temizleme ve bakım
Sürekli üretim ortamları için uygundur
İş parçasının boyutuna göre uyarlanabilir kabine boyutları
Kabin, ekstraksiyon sistemi, toz kurtarma ekipmanları ve silah düzenlemesi üretim gereksinimlerine göre yapılandırılabilir.
Toz kaplama işlemi
1Yüzey Temizleme ve Hazırlık
Kaplama yapmadan önce, metal bileşenler yağ, yağ, toz, üretim kalıntıları ve diğer yüzey kirletici maddeleri çıkarmak için düzgün bir şekilde temizlenmelidir.
Etkili bir yüzey hazırlaması, daha sonraki kimyasal işlem için temiz bir substrat sağlar ve kaplama yapışkanlığını ve uzun vadeli bitirme performansını iyileştirmeye yardımcı olur.
2. Ön işleme
Temizlendikten sonra, iş parçası altyapı malzemesine ve gerekli korozyon direncine göre uygun bir ön işleme işlemine tabi tutulur.
Süreç, birkaç temizlik, akıntı ve dönüşüm-tartım aşamasını içerebilir.ve gerekli kaplama performansını.
3Kurutma.
Ön işlemden sonra, toz püskürtmeden önce kalıntı nem çıkarılır.
İş parçası, elektrostatik toz uygulaması için yüzeyler yeterince kuru olana kadar kurutma bölümünden geçer.Uygun kurutma, kalan su veya nemden kaynaklanan kaplama kusurlarının önlenmesine yardımcı olur..
4Elektrostatik toz uygulaması
Hazırlanan iş parçaları toz püskürtme kabinesine girer, burada elektrostatik şarjlı toz topraklanmış metal yüzeylere uygulanır.
Otomatik püskürtme tabancaları, etkili ve tekrarlanabilir toz birikimi sağlayarak birincil kaplama işlemini gerçekleştirir. Daha sonra ek kapsama gerektiren alanlar için manuel düzeltme kullanılabilir.
Bu kombine püskürtme yöntemi:
Aynı miktarda toz dağılımı
Sürekli kaplama kalınlığı
Karmaşık yapıların daha iyi kapsamı.
El püskürtme işinin azalması.
Istikrarlı üretim kalitesi
5. Toz Düzeltme
püskürtüldükten sonra, kaplama ürünleri sertleştirme fırına taşınır.
Kontrollü ısıtma koşullarında, uygulanan toz erir, akıp gider ve sürekli bir kaplama filmi oluşturmak için kimyasal olarak çapraz bağlantı kurar.Doğru sertleştirme parametreleri tozu özelliklerine göre seçilirBu, iş parçasının özellikleri ve gerekli kaplama performansını gösterir.
6Soğutma.
Sertleme fırınından çıktıktan sonra, bitmiş iş parçalarının daha fazla işlenmeden önce soğumasına izin verilir.
Soğutma aşaması, bitmiş kaplamayı istikrarlandırır ve ürünleri inceleme, boşaltma veya sonraki üretim süreçleri için hazırlar.
7Son Kalite Denetimi
Bitmiş ürünler geçerli kaplama gereksinimlerine göre denetlenir.
Tipik denetim öğeleri şunlardır:
Kaplama kalınlığı
Yüzey görünümü
Kaplama tekdüzeliği
Bağlantı
Renk ve kaplama
Görünür kaplama kusurları
Özel tasarlanmış toz kaplama çözümleri
Toz kaplama üretim hatlarımız tek bir standart konfigürasyon olarak sunulmak yerine, her müşterinin ürünlerine, üretim gereksinimlerine ve fabrika koşullarına göre özel olarak tasarlanmıştır.
Önemli mühendislik parametreleri şunlardır:
İş parçasının boyutları ve ağırlığı
Gündelik veya saatlik üretim kapasitesi
Ürün malzemesi
Gerekli kaplama performansı
Ön işleme gereksinimleri
Renk sayısı ve renk değişim sıklığı.
Kullanılabilir fabrika alanı
Isıtma enerjisi kaynağı
Gerekli otomasyon seviyesi
Bu bilgilere dayanarak, uygun bir işlem düzenini, konveyör konfigürasyonunu, püskürtme sistemini, sertleştirme çözümünü ve genel ekipman düzenini geliştirebiliriz.
Ürün özellikleriniz ve üretim gereksinimlerinizle bizimle iletişime geçin ve toz kaplama projeniz için özelleştirilmiş bir teknik teklif ve teklif alın.